En fasremsa är det minsta föremålet på pallen och det som oftast skylls på när en kant kommer ut trasig. För de flesta prefabricerade anläggningar är arbetssvaret enkelt: a 20 mm x 20 mm, 45 graders PVC-remsa på en stålpall, hållen av magneter med 300 till 400 mm centrum . Tunna arkitektoniska paneler på 100 till 120 mm fungerar vanligtvis bättre på ett 15 mm ben, tunga balkar och broelement på 25 mm, och en radieprofil ersätter 45 graders yta där spånmotståndet är viktigare än en skarp skugglinje.
Den kombinationen vinner av praktiska skäl snarare än teoretiska. En magnetremsa tar sekunder att stelna, lämnar inga häfthål i formytan, dras bort i 45 grader utan att häva hålet och överlever dussintals hällningar när den rengörs och förvaras platt. Spikade remsor på plywood fungerar fortfarande och limmade remsor har fortfarande en plats på engångsblanketter, men ingendera matchar växlingshastigheten för ett magnetiskt system på en upprepad pall.
Detaljerna som avgör resultatet tas upp nedan: profilstorlek och vinkel, fixeringsmetod och mellanrum, hur färsk betongtryck och vibration samverkar med en smal profil, vad en ångcykel gör med en magnet, återanvändningslivslängd, de defekter som uppstår oftast och en stegsekvens som håller en anläggning repeterbar.
- Elementtjocklek och fogbredd, eftersom en 25 mm fas på en 60 mm kantkant tar bort för mycket av arrisen.
- Formmaterial, eftersom magneter behöver en yta med stål eller stål att arbeta mot.
- Härdningstemperatur, eftersom standard neodymkvaliteter förlorar styrka över ungefär 80 grader Celsius.
- Fogkvalitet, eftersom en stumfog med 1 mm mellanrum lämnar en fena på varje panel.
Vad en avfasningslist verkligen gör med en betongkonstruktion
En fas är en avfasning som bildas på kanten av ett betongelement, normalt i 45 grader. Remsan som bildar den gör fyra jobb samtidigt: den tar bort den vassa fläcken som flisar under skalning, transport och hantering; det skapar en kontrollerad frigöringslinje så att formen öppnas utan att riva hörnet; den producerar den skugglinje som arkitektonisk betong är beroende av; och det ger tätningsmedlet ett definierat säte vid panelens skarvar. Inget av dessa jobb är kosmetiskt i en fabrik som gjuter samma panel femtio gånger i veckan.
Kantskador är kostnadsdrivaren. En flisad eller avskalad arris på en synlig yta måste slipas, fyllas eller panelen nedgraderas, och lappning är handarbete i slutet av linjen där arbetskraften är minst produktiv. En avfasning av rätt storlek flyttar brottpunkten bort från arrisen eftersom avfasningen ger en gradvis kontaktlinje när formen skalas av.
Den strukturella effekten är liten. En 20 mm x 20 mm avfasning tar bort en triangulär yta på ca 200 kvadratmillimeter per meter kant, ungefär 0,1 procent av tvärsnittet av en 150 mm tjock panel . Det är därför avfasningar normalt anges på varje exponerad arris snarare än bara på de som ser sårbara ut, och varför kantdetaljen behandlas som en del av formdesignen från den första ritningen. Vår egen anteckning om vad fasningen gör i den prefabricerade produktionscykeln täcker den planeringssidan mer i detalj.
- Spånskydd: den tunna delen, den ömtåligaste delen av alla paneler, tas bort.
- Släpplinje: avfasningen ger formen ett gradvis avbrott istället för en rivning.
- Skugglinje: en definierad avfasning döljer små variationer i panelinriktningen på en höjd.
- Tätningssäte: avfasningen skapar en rak, stabil yta för fogfogmassa att fästa vid.
- Hanteringssäkerhet: en avfasad kant är mycket mindre benägen att skära i handskar och händer under strippning.
Fasstorlekar, vinklar och profiler: Matcha remsan med elementet
Fasstorleken kommer från tre ingångar: elementtjocklek, fogdesign och önskat utseende. En användbar tumregel är att fasbenet inte bör överstiga cirka en tiondel av elementets tjocklek, så en 100 mm panel bär 10 till 15 mm bekvämt, medan ett 20 mm ben är generöst men ändå accepterat på en 150 mm väggpanel. När en tätningsfog är inblandad måste fassätet vara tillräckligt brett för att acceptera fogbredden plus tätningsverktyget, och den dimensionen avgör normalt argumentet innan estetiken gör det.
| Remsstorlek | Typiska element | Poäng att titta på |
|---|---|---|
| 10 mm x 10 mm | Kanter, tunna paneler på 60 till 80 mm, små arkitektoniska enheter | Minsta skugglinje; en vågig linje dyker upp snabbare än på en stor avfasning |
| 15 mm x 15 mm | Väggskivor på 100 till 150 mm, pelare, trappor, kulvertar | Vanligt val där tätningsfogarna är smala |
| 20 mm x 20 mm | De flesta prefabricerade väggpaneler och balkar | Bästa balansen mellan skydd, utseende och återanvändning |
| 25 mm x 25 mm | Brobalkar, tunga industrielement, tjocka sektioner | Behöver fastare fixering; det bredare ansiktet kan böja sig på långa löpturer |
| 30 mm x 30 mm | Element som behöver en bred tätningssäte eller en djup skugglinje | Kontrollera fogbredden innan storleken fixeras |
| Radie 20 till 25 mm | Arkitektoniska paneler, trappor, pelare, bullnose kanter | Bättre spånmotstånd; skarvar mellan profiler är svårare att dölja |
Fyrtiofem grader är standard eftersom det kastar en jämn skugga på båda sidorna av hörnet. Där en tyngre linje önskas finns 30 graders och 60 graders profiler, och en radie väljs ofta för prefabricerade trappor och pelare eftersom en rundad arris inte har någon tunn sektion att bryta av. En vana sparar mycket bråk på plats: ha en enda storlek på varje synligt ansikte av ett projekt. Att blanda en 15 mm och en 20 mm remsa på intilliggande paneler är en frekvent källa till klagomål även när varje panel är korrekt isolerad.
Magnetisk, spikad eller limmad: Att välja en fixeringsmetod
En avfasningslist behöver bara stanna på plats medan betong placeras, vibreras och härdas, och krafterna som verkar på den är mestadels drag, vibrationer och flytkraft snarare än direkt tryck från betonghuvudet. Det är därför som fixeringsvalen vanligtvis handlar om övergångstid och mögeltillstånd, inte om råstyrka. På stålpallar är den magnetiska vägen nu standard, och samma logik går genom den bredare familjen av magnetiska slutarsystem används för sidoformer, kantskenor och stoppändar.
Magnetiskt fixerade avfasningsprofiler är gjorda som en PVC-profil med en järninsats baktill, eller som en slät profil fastklämd av en stålskena. Magneten håller profilen mot pallen, inte mot betongen, och släpper med en vridning eller en spak. Byte på en lång pall mäts i sekunder per remsa, och det finns inga häfthål att fylla, rengöra eller oroa sig för.
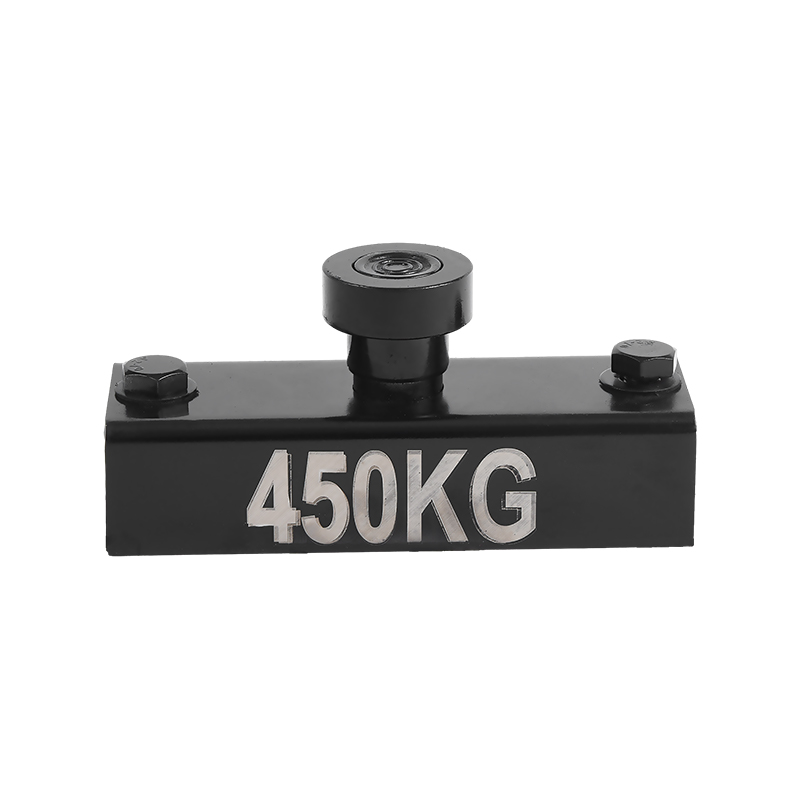
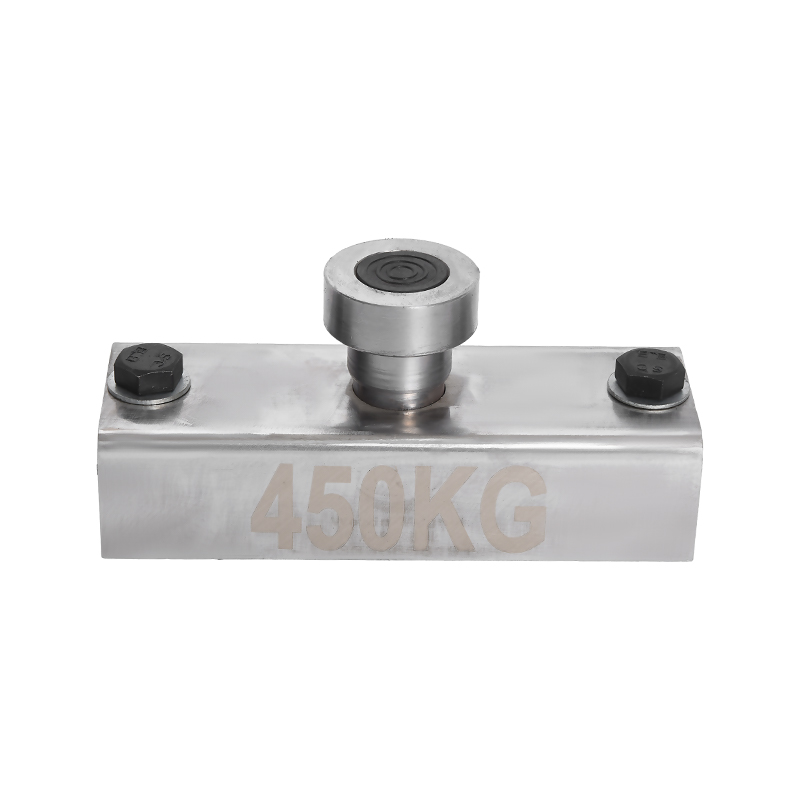
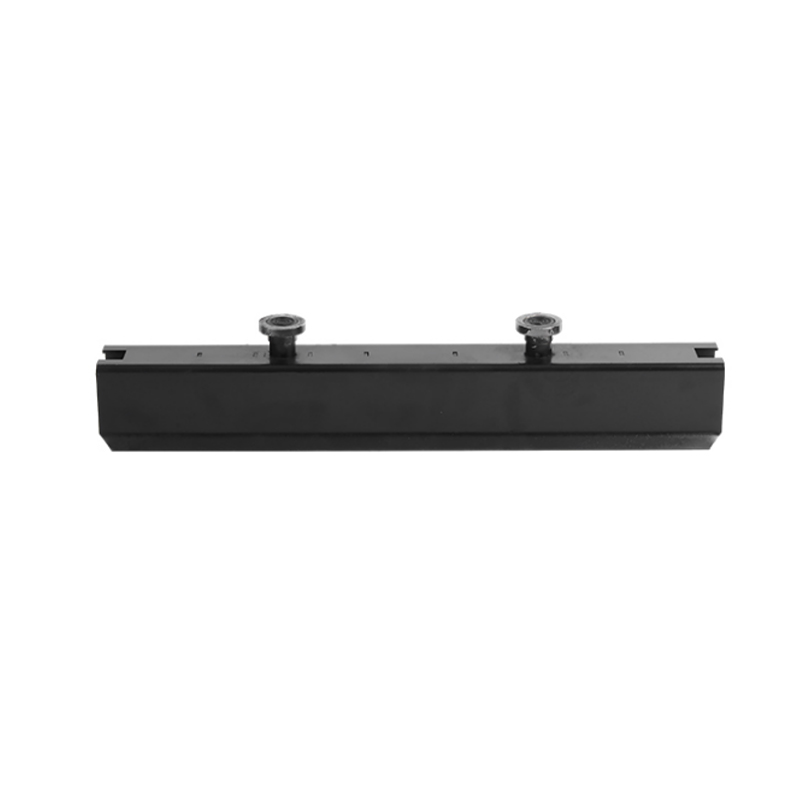
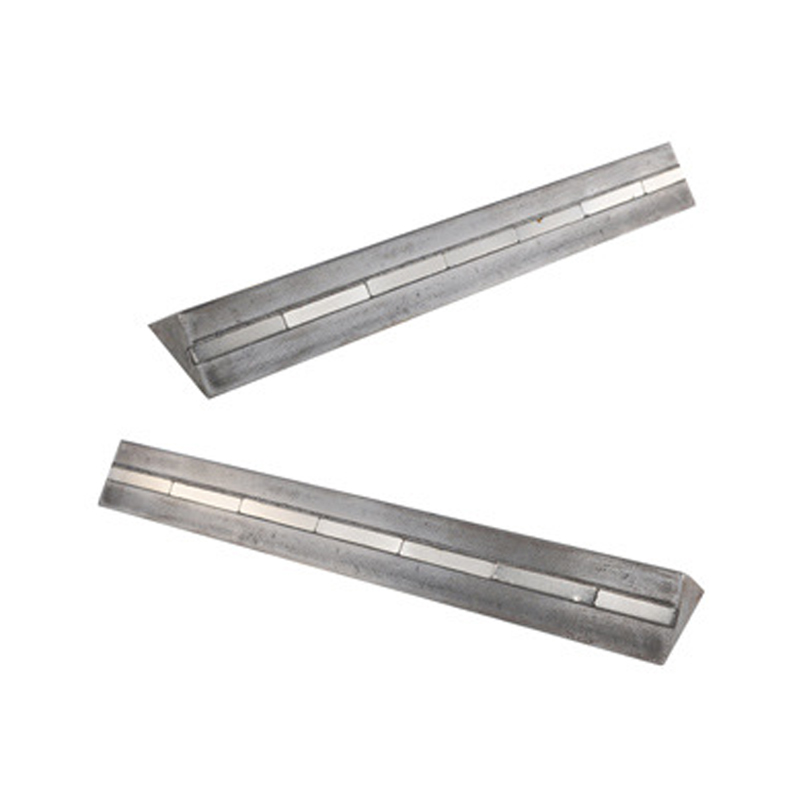 Prefasad betongfasning Den prefasade betongfasningen är en speciell magnetisk anordning som används för att säkra och placera fasformen under gjutning. Magneten är gjord av starkt magnetiskt material... Visa produkt →
| Metod | Form typ | Strip återanvändning | Huvudsaklig svaghet |
|---|---|---|---|
| Magnet | Stålpall eller stålformad form | Hög, vanligtvis dussintals häller | Fungerar inte på trä- eller plastformar; magnetkvalitet begränsar härdningstemperaturen |
| Häfta eller spika | Plywood och trä former | Måttlig; kanterna försämras där fästelement passerar | Fästhål och krossade remsändar |
| Kontaktlim | Vilket slätt ansikte som helst | Låg; limlinje byggs upp och slutar lyfta | Långsam rengöring, ojämn tjocklek med kraftigt lim |
| Stål vinkelskruvad eller svetsad | Stålformar | Mycket hög | Bearbetningskostnad; bucklor trycks på varje panel tills den repareras |
Spikade remsor förblir standarden för platsgjutna arbeten där en form används en handfull gånger. Två detaljer avgör resultatet: häfta vid 150 till 200 mm centrum och håll remsan jämn med plywoodytan. Varje bula i plywoodkanten telegraferar rakt in i avfasningslinjen, och ingen mängd lappar döljer den efteråt.
En anteckning om grepp som förvånar människor: färsk betong pressar in profilen i formytan istället för att dra bort den, så magneten måste huvudsakligen sluta glida och flyta under vibrationer. En blygsam hållkraft spridd över fler fästpunkter slår vanligtvis en tung magnet som sitter i änden av en remsa.
Färsk betongtryck, vibrationer och värme: vad som faktiskt rör en fas
Färsk betong beter sig som en tung vätska tills den stelnar. Vid en densitet av cirka 2 400 kilogram per kubikmeter producerar ett 2 m stort betonghuvud ungefär 47 kilopascal sidotryck vid basen av en form, och formsättningsmetoder som de som beskrivs i ACI 347 (Guide to Formwork for Concrete) tillåter minskningar endast för långsammare placeringshastigheter och kallare, styvare blandningar. Det trycket verkar på formytan, och avfasningsprofilen sitter på den sidan, så att remsan pressas inåt snarare än att skalas bort från betongen.
De krafter som verkligen tar bort en avfasning är lokala. Pokervibratorn är den största av dem. Håll huvudet 100 till 150 mm borta från avfasningen, sätt in med 300 till 450 mm avstånd och låt aldrig vibratorhuvudet vidröra profilen. Direktkontakt är hur remsor skiftar, och det är också hur en bikakeformad arris visas på nästa panel.
Värme har betydelse två gånger. PVC mjuknar när formtemperaturen stiger, så en extrudering som känns styv vid 20 grader Celsius blir märkbart mer flexibel inuti en ångkammare vid 70 grader Celsius; värmestabiliserade föreningar håller formen bättre och ger en renare linje längre. För det andra har en standard neodymmagnet en maximal arbetstemperatur nära 80 grader Celsius. Att lämna vanliga N-kvaliteter i en ånghärdningscykel är ett långsamt sätt att tappa hållkraften, eftersom magneten inte återhämtar sig helt efter upprepad exponering. Där magneter stannar i formen är högre koercitivitetsgrader som H, SH eller UH, eller ferritenheter, det säkrare valet.
Termiska rörelser är lätta att underskatta. Styv PVC expanderar med ungefär 0,005 till 0,007 procent per grad Celsius, så en 6 m remsa kan ändra längden med ca. 15 till 20 mm över en 60 graders svängning om den är fri att röra sig. Att fixera remsan med jämna mellanrum och lämna expansionsutrymme i ändarna är bättre än att tvinga in en lång profil i en tät kanal där den böjer sig och trycker en kurva på varje panel.
Återanvänd liv-, rengörings- och släppmedel
En PVC-fasremsa är en förbrukningsvara med lång men begränsad livslängd. I praktiken rapporterar växter 30 till 60 hällar från en magnetisk PVC-profil används på samma kant, och betydligt mer när en remsa är dedikerad till en enda pall och rengörs efter varje cykel. Slutet på livet är synligt snarare än gradvis: 45 graders ytan rundar över, remsan utvecklar en fast kurva eller järninsatsen börjar separera från PVC-kroppen.
- Torka bort cementpasta medan den fortfarande är mjuk. Härdad pasta måste skrapas, och skrapning tar ytan med sig.
- Kontrollera 45 graders ansiktet med en rätsida med några veckors mellanrum. Ett rundat ansikte skriver ut en mjuk, ojämn linje som inget släppmedel kan fixa.
- Förvara remsorna plant, borta från direkt sol och borta från värmare. Att hänga en remsa från ena änden tränar en curl in i profilen.
- Inspektera baksidan av remsan för grader och betongsmulor. Ett korn härdad pasta under profilen skapar en bula på varje panelgjutning den dagen.
- Byt ut istället för att reparera när ansiktet är skadat. En remsa kostar mycket mindre än arbetet att slipa tillbaka en kant till specifikationen.
Valet av släppmedel är viktigare än de flesta växter förväntar sig. Lösningsmedelsbaserade produkter med högt aromatiskt innehåll kan angripa PVC och dra ut mjukgörare från ytan, vilket är precis det som gör att äldre remsor blir hårda, spröda och glänsande före sin tid. Vattenbaserade eller lågaromatiska medel håller profilen bearbetbar och är lättare att ta bort från fasytan. Oavsett vilken produkt som används, applicera en tunn film och torka bort överskottet, eftersom en tung päls samlas i botten av avfasningen och lämnar en rad buggar på varje avgjutning.
Sex defekter vid avfasningslinjen och hur man åtgärdar dem
Nästan varje fasproblem som ses på en prefabricerad linje kommer från en av sex orsaker. Var och en har en billig fix och en dyr version av samma fix, och den billiga görs alltid före upphällningen.
- Vågig faslinje. Fästpunkterna är för långt ifrån varandra eller så var remsan inte rak innan den lades. Dra åt avståndet till 250 mm och kontrollera den fasta listen med en 2 m rätlina innan förstärkning går in.
- Injekteringsfenor vid listskarvar. Ändarna klippta med ögat lämnar ett mellanrum på 1 mm eller mer, och klistra fyller det på varje gips. Klipp fyrkantigt, stöt ändarna tätt och tejpa en skarv som är bredare än 0,5 mm.
- Spallad arris efter strippning. Profilen hävdes längs kanten istället för att dras bort från betongen, eller så släpptes magneterna inte först. Släpp magneterna och lyft sedan remsan i 45 grader.
- Bughål samlade sig längs med avfasningen. Släppmedel applicerat för kraftigt, eller så körde vibratorn för nära ansiktet, och driver luft till avfasningen istället för att släppa den.
- Remsa inbäddad i panelen. Inget släppmedel, en skadad profil eller betong som rinner bakom remsan. Kontrollera att baksidan ligger mot formen innan du häller.
- Skugglinjefel överensstämmer mellan paneler. Två olika liststorlekar, eller en sliten profil blandad med en ny på samma höjd. Ta bort slitna remsor från synliga kanter och behåll dem för dolda ansikten.
Inställning av fasremsor på pallen: en repeterbar sekvens
Sekvensen nedan är den som håller i en anläggning som kör blandade paneltyper på samma pall. Det tar några minuter på den första pallen och betalar tillbaka för varje cykel efter det.
- Rengör pallens yta och kontrollera rakheten med en 2 m rätlina. En böjd pallkant kan inte korrigeras med en ny list.
- Klipp remsor räta i längd, avgrada ändarna och gering utvändiga hörn i 45 grader så att båda ytorna möts utan mellanrum.
- Torrpassa profilen med 45 graders yta mot betongen och den platta baksidan mot pallen.
- Fäst med magneter på 300 till 400 mm centrum och lägg till en fixering inom 150 mm från varje ände. Dra åt till 250 mm om remsan böjer sig.
- Kontrollera fogspalter och tejpa sedan alla skarvar bredare än 0,5 mm.
- Applicera ett tunt släppmedel på remsan och den omgivande formytan och torka sedan bort överskottet.
- Placera förstärkning, lyfta insatser och hylsor, håll skyddet från den avfasade kanten.
- Häll i lyftar på 300 till 500 mm och vibrera på 100 till 150 mm från avfasningen utan att röra profilen.
- Bota till växtcykeln. Om ånga används, mät den faktiska formtemperaturen bredvid magneterna istället för att lita på kammarens mätare.
- Remsa i rätt ordning: släpp magneterna, dra bort remsan från betongen i 45 grader, rengör den och förvara den platt.
Där en pall växlas mellan paneltyper flera gånger i skiftet, ligger växlingskostnaden i sidoformerna lika mycket som i själva avfasningen. Ett hanterat magnetiskt system gör det steget till ett enmansjobb och håller samma referenspunkt för fasskenan vid varje cykel.
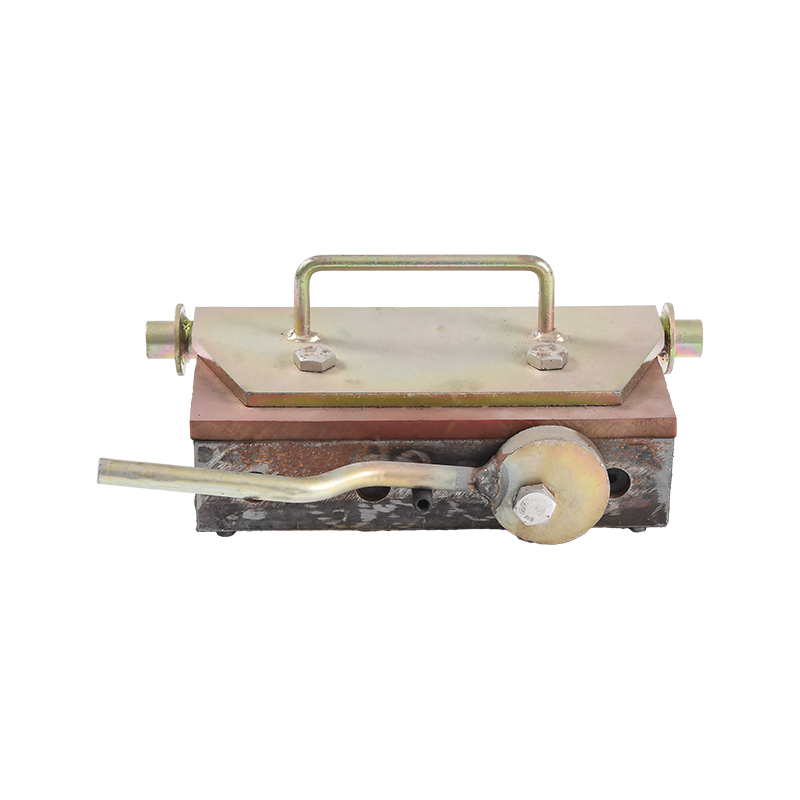
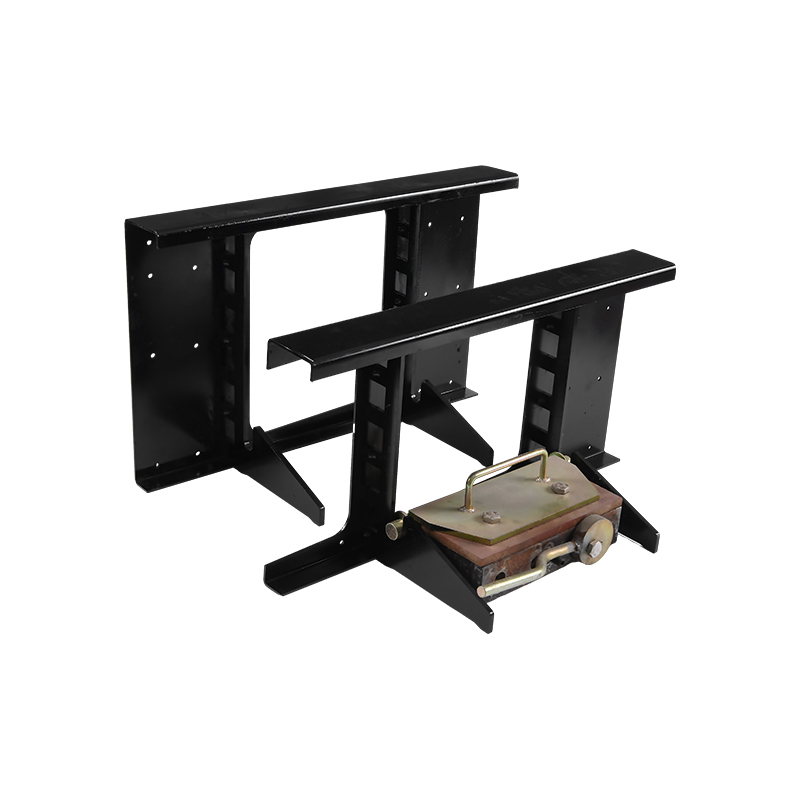 Slutningsmagnet med handtag Formningsmagneter med handtag är utrustning som används i konstruktionen för att hålla formen i området. Den innehåller en stark magnet inbäddad i ett plast- eller metallhölje... Visa produkt →
Kostnad, ledtid och vad som ska anges i köpförfrågan
Fasremsor är en liten linje i budgeten och ett stort inflytande på omarbetningskolumnen. En 20 mm PVC-profil kostar en bråkdel av det arbete som krävs för att slipa och lappa en enda avvisad arris, och en magnetisk profil får vanligtvis tillbaka sin extra kostnad första gången den tar bort en häftnings-och-fyllningsoperation på en långkant. Antalet som fångar ut folk är ledtid: icke-standardiserade vinklar, radieprofiler och ovanliga längder kommer normalt från en dedikerad extruderingskörning, så ett projekt som behöver specifika lagerlängder bör höja förfrågan långt före den första gjutningen.
- Benlängd och vinkel, eller radien, visas på en måttskiss.
- Total längd och önskad lagerlängd, så att stumfogarna landar bort från synliga hörn.
- Formmaterial, oavsett om det är stål, plywood eller plast, och om magneter kommer att användas.
- Härdningstemperatur om ånga används, så magnetkvaliteten passar cykeln.
- Nödvändigt utseende: en skarp skugglinje eller en mjuk radie.
- Förväntade återanvändningscykler och antalet remsor som behövs per pall.
- Leveransfönster och vilka paneler de första remsorna kommer att provas på.
På en stålpall fungerar en fasskena sällan ensam. Sidoformer, kantskenor och stoppändar behöver alla en stabil klämpunkt, och magnetiska lådor i kolstål ger den referensen utan att svetsa eller skruva fast i pallytan, vilket håller formytan platt för nästa paneltyp.
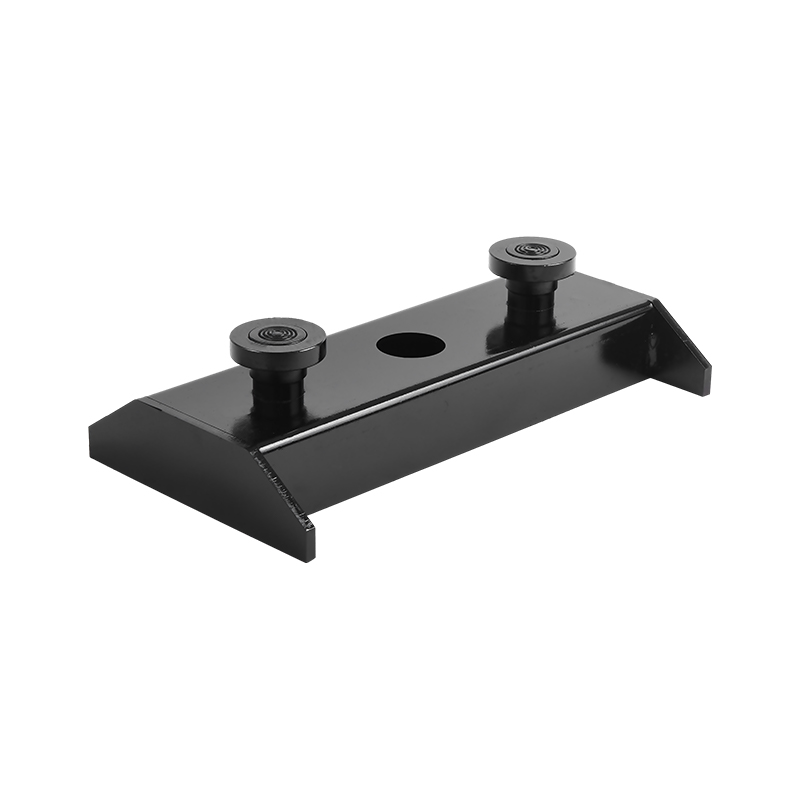 Magnetlådor i kolstål Magnetlådan i kolstål är tillverkad av kolmetallic och är magnetisk. Används vanligtvis i industrier som består av produktion, transport och konstruktion... Visa produkt →
Precast och Site-Cast Edges: Samma remsa, olika prioriteringar
I prefabriceringen är fasningen konstruerad. Remsan väljs en gång, monteras på en stålpall och upprepas hundratals gånger, vilket driver prioriteringen mot repeterbarhet, magnetisk fixering och låg omställningstid. Vid platsgjutning används formen ofta en eller två gånger, så spikade eller häftade remsor på plywood dominerar och avfasningen är mer sannolikt att specificeras endast på exponerade kanter. Den enda skillnaden förklarar varför samma 20 mm profil fungerar perfekt i en anläggning och ger en trasig linje på en plats där plywoodkanten redan var skadad.
Prefabricerade anläggningar tenderar också att standardisera, och standardisering tar bort hela kategorier av klagomål. En avfasningsstorlek per form, magneter i fasta positioner och ett avsett förvaringsställ innebär att byte i mitten av skiftet är ett tvåminutersjobb snarare än en sökning på gården efter en matchande profil.
Webbplatsarbete har sina egna regler. Klammeravstånd på 150 till 200 mm, remsor i plan med formytan och en rak plywoodkant är de tre artiklarna som avgör den färdiga linjen. Där en radie anges på en trappa eller pelare ersätter en flexibel gummiprofil eller bearbetad radieprofil den stela triangulära remsan, och den måste fixeras oftare eftersom det inte finns någon platt rygg som kan sitta mot formen.
Vanliga frågor om avfasningslister för betong
Vilken storlek avfasningslist ska jag använda på en 150 mm prefabricerad väggpanel?
Använd 20 mm x 20 mm om inte fogdetaljen säger något annat. Sänk till 15 mm när tätningssätet är smalare än 20 mm eller en ljusare skugglinje önskas, och behåll en storlek över varje synlig yta på projektet.
Är magneter tillräckligt starka för att hålla en avfasningsremsa under vibration?
Ja, på en stålform. Färsk betong pressar remsan mot ansiktet, så magneten behöver bara sluta glida och flyta. Fixering vid 300 till 400 mm centrum passar de flesta profiler, och 250 mm är säkrare på långa sträckor och tjocka hällar.
Hur många hällningar kan en PVC-fasremsa överleva?
Anläggningar rapporterar vanligtvis 30 till 60 hällningar från en magnetisk PVC-profil, och mer när en remsa dedikeras till en pall och rengörs efter varje cykel. Det praktiska slutet på livet är en rundad fasad yta eller en järnhaltig insats som separerar från PVC.
Kan en magnetisk avfasningslist användas på träform?
Nej. Magneter behöver en form av stål eller stål. På plywood- och träformar, häfta remsan med 150 till 200 mm centrum, eller använd kontaktlim för en engångsgjutning där inga fästelement är tillåtna.
Försvagar en avfasningslist betongkanten?
Inte på något meningsfullt sätt. En 20 mm avfasning tar bort ungefär 200 kvadratmillimeter sektion per meter kant, cirka 0,1 procent av en 150 mm tjock panel, och det förbättrar normalt hållbarheten eftersom den tunna delen som spånorna är borta.
Är 45 grader bättre än en radie?
Fyrtiofem grader är standarden och ger en jämn skugglinje. En radie på 20 till 25 mm motstår flisning bättre eftersom det inte finns någon tunn sektion i hörnet, men fogar mellan radieprofiler är svårare att hålla osynliga, varför radiekanter vanligtvis är reserverade för trappor, pelare och bullnoselement.
Varför finns det en fena längs min faslinje?
Nästan alltid en lucka vid en stumfog mellan två remsor. Klipp ändarna fyrkantiga, stöt dem hårt och tejpa en skarv bredare än 0,5 mm. En fena över cirka 1 mm måste slipas på varje panel, och det är där pengarna försvinner.
Vilken härdningstemperatur är för varm för en magnetisk fas?
Det beror på magnetens kvalitet. Standard neodymkvaliteter har en maximal arbetstemperatur nära 80 grader Celsius, så en ångcykel vid 60 till 70 grader Celsius är användbar men lämnar liten marginal. Högre koercitivitetskvaliteter eller ferritenheter är säkrare för magneter som stannar i formen, och PVC-profiler mjuknar också märkbart över 70 grader Celsius.
Behöver fasremsor släppmedel?
Ja, en tunn film på avfasningsytan och formytan bredvid den, torkas för att ta bort överskottet. En tung päls samlas i botten av avfasningen och lämnar en rad av bugghål, medan ingen päls alls riskerar att remsan sliter sönder arrisen eller förblir inbäddad i panelen.
En faslist är en lågkostnadsdel med oproportionerlig effekt på utseende och omarbetning. Välj storlek mot elementtjockleken och fogutformningen, fixa den tillräckligt ofta för att den inte kan röra sig, håll täta skarvar och ställ alltid in profilen med fasningen mot betongen. Gör de fyra sakerna och arris sköter sig själv.
- 20 mm x 20 mm för de flesta paneler, 15 mm för tunna sektioner, 25 mm för tunga element.
- Magneter på 300 till 400 mm centrerar på stålpallar, häftklamrar på 150 till 200 mm på plywood.
- Foggap under 0,5 mm, annars kommer fenan att finnas där på varje panel.
- Matcha magnetkvaliteten till härdningstemperaturen, inte till katalogpriset.
Wewin Magnetics producerar magnetiskt fixerade avfasningsprofiler, slutarmagneter och magnetiska fastspänningskomponenter för prefabricerade produktionslinjer, inklusive skräddarsydda profiler gjorda efter ritning med den magnetkvalitet som valts för anläggningens härdningscykel. Förfrågningar besvaras inom 24 timmar med ett förslag som täcker storlek, vinkel, järnskär och leverans.