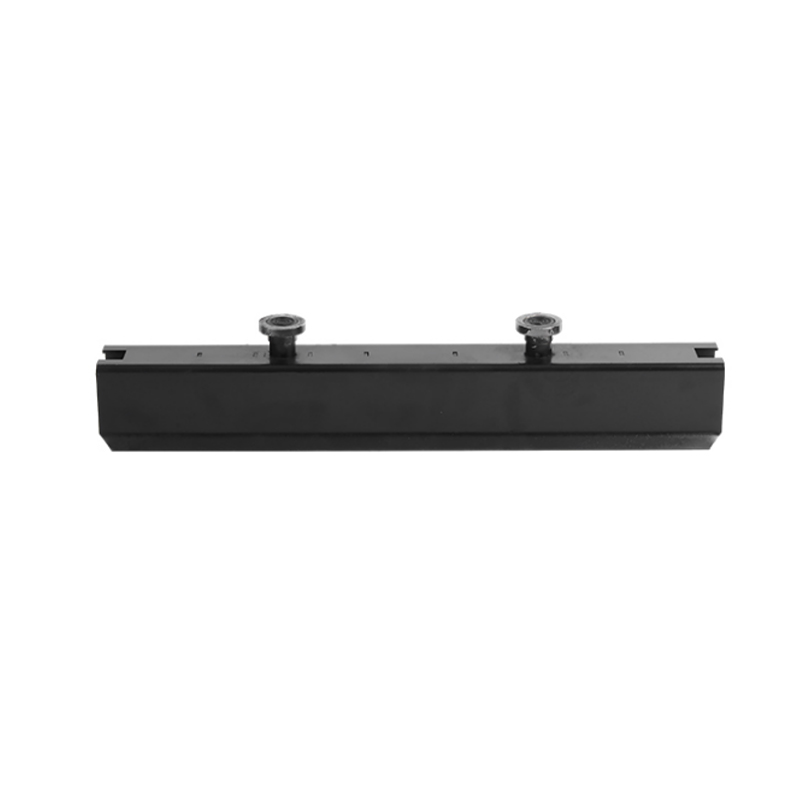
Varje byggprojekt som förlitar sig på prefabricerade betongelement står inför en grundläggande inköpsfråga: hur vet du att komponenterna som kommer till platsen kommer att passa ihop, lyfta säkert och hålla i årtionden? Svaret ligger i hur dessa element utformas, produceras och hanteras. Prefabricerade betongelement är strukturella eller arkitektoniska komponenter som tillverkas genom att gjuta betong i en återanvändbar form inne i en fabrik, härda den under kontrollerade förhållanden och sedan transportera den till platsen för installation. Denna guide förklarar de huvudsakliga elementtyperna, den steg-för-steg produktionsprocessen, toleranserna som kontrollerar kvaliteten och den magnetiska formtekniken som har blivit en produktivitetsstandard i moderna prefabricerade fabriker.
Vad definierar ett prefabricerat betongelement?
Ett prefabricerat betongelement är en strukturell eller arkitektonisk komponent som produceras genom att gjuta betong i en återanvändbar form i en fabriksmiljö, där härdningsförhållandena kontrolleras för konsistens- och hållfasthetsutveckling. Formen, vanligtvis gjord av stål, definierar produktens slutliga geometri. Till skillnad från platsgjuten betong, som formas och härdas i sitt slutliga läge på byggarbetsplatsen, tillverkas prefabricerade element bort från sin slutliga plats och transporteras dit när de är härdade.
Tre egenskaper skiljer prefabricerad betong från platsgjuten betong:
- Kontrollerad härdning: temperatur och luftfuktighet hanteras i fabriken, vilket ger högre tidig styrka och färre ytdefekter.
- Standardiserad förstärkning: armeringshållare och förspänningssträngar är placerade exakt, vilket förbättrar den strukturella tillförlitligheten och konsistensen.
- Upprepningsbara toleranser: samma form producerar identiska komponenter över stora beställningar, vilket förenklar monteringen på plats och minskar mellanläggs- och justeringsarbetet.
Enligt Precast/Prestressed Concrete Institute (PCI) , tar den kontrollerade miljön för prefabricerad produktion bort mycket av den väderrelaterade variationen som påverkar gjutningsarbetet. Fabriksgjutning gör det också möjligt att återanvända formsättningar flera gånger per dag, vilket är den viktigaste produktivitetsfördelen med prefabricerade betongkonstruktioner. PCI har publicerat design- och tillverkningsstandarder sedan 1950-talet, och dessa förblir referensramen för de flesta prefabricerade projekt i Nordamerika.
Huvudtyper av prefabricerade betongelement
Den prefabricerade produktfamiljen är bred, men de flesta byggprojekt förlitar sig på en kärnuppsättning av standardelementkategorier. Tabellen nedan sammanfattar de vanligaste typerna, deras typiska användning och den produktionsfunktion som är viktigast för var och en.
| Elementtyp | Primär tillämpning | Typiskt storleksintervall | Produktionsfunktion |
|---|---|---|---|
| Balkar och balkar | Golv- och takram för parkeringsdäck, broar och industribyggnader | 6 till 30 m spännvidd | Förspända trådar för långa spann |
| Kolumner | Vertikalt laststöd i inramade byggnader och arenor | 3 till 15 m höjd | Stålformar med justerbart tvärsnitt |
| Vägg- och fasadskivor | Bärande väggar, klippväggar och arkitektoniska fasader | Upp till 12 m höjd | Sandwichpaneler integrerar ett isoleringsskikt |
| Ihåliga plattor | Golv och tak i bostads-, hotell- och kontorsbyggnader | 2 till 18 m spännvidd | Extruderad på långlinjebäddar med kontinuerliga hålrum |
| Trappor och avsatser | Till- och frånstigning i kommersiella och bostadshus | Standardflyglängder | Högt krav på ytfinish |
| Stödmurar | Jordskydd för motorvägar, källare och landskapsarkitektur | 1 till 8 m höjd | Massa betong eller armerade sektioner |
| Bruksstrukturer | Brunnar, valv, rör, septiktankar och kulvertar | Anpassade storlekar | Korrosionsbeständiga mixdesigner |
Hur prefabricerade betongelement tillverkas
Prefabricerad produktion följer en fast sekvens i fabriken. Varje steg påverkar den slutliga kvaliteten på elementet, så processdisciplin är viktigare än i någon annan gjutmetod. Standardtillverkningscykeln i en prefabricerad fabrik ser ut så här:
- Formberedning: stålformen rengörs, kontrolleras för deformation och beläggs med släppmedel. Magnetisk formsättning är placerad på stålpallen för att skapa elementets yttre kontur.
- Förstärkningsplacering: armeringshållare eller förspänningssträngar placeras inuti formen. För förspända element spänns trådarna till angiven kraft innan gjutning påbörjas.
- Inbäddade insatser: lyftankare, anslutningsplattor, ledningar och avfasningslister är fixerade i sina exakta positioner. Detta steg avgör om elementet kan lyftas, transporteras och kopplas säkert senare.
- Betongning: betong placeras med en skip eller pump och komprimeras med invändiga eller bordsvibratorer. Självkomprimerande betong används ofta för komplexa formar med tät armering.
- Härdning: ånghärdning vid 50 till 70 grader Celsius påskyndar hydrering och tillåter urtagning inom 12 till 24 timmar.
- Avformning: magnetboxar stängs av, sidoformare tas bort och det färdiga elementet lyfts med en kran med hjälp av de inbäddade ankarna.
- Efterbehandling och förvaring: ytorna är lappade, kanterna slipas och element lagras på specialbyggda ställ fram till leverans.
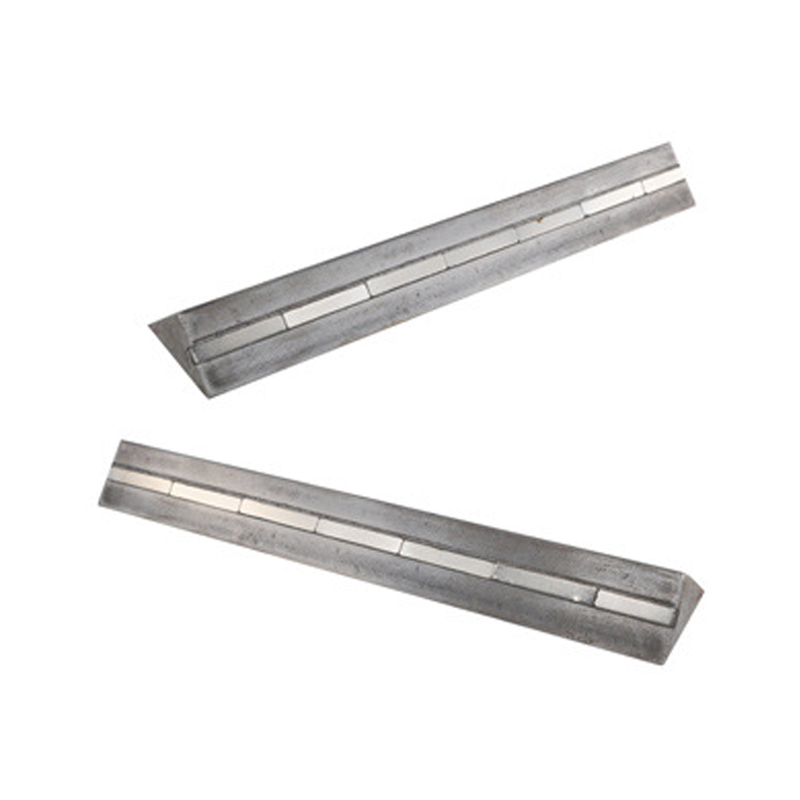
Avformningssteget är där produktiviteten vinner eller förloras i en prefabricerad fabrik. Traditionell formklämning med bultar eller kilar tar flera minuter per position och kräver att hål borras i stålpallen. Ett magnetiskt slutarsystem klämmer fast direkt på pallen utan att borra eller svetsa och släpper omedelbart med en spakrörelse. Det är därför som slutarmagneter har blivit ett standardverktyg för prefabricerade anläggningar som snabbt behöver ändra elementgeometrier över flera produktionsserier.
Produktionstoleranser och kvalitetskontroll
Toleranshantering är skillnaden mellan en prefabricerad anläggning som levererar smidig montering på plats och en som skapar ständiga konflikter under monteringen. Europeisk praxis enligt EN 13369 gemensamt ramverk för fabrikstillverkade betongprodukter definierar standardtoleransklasser som är allmänt accepterade av prefabricerade fabriker. Typiska värden för normal produktion visas nedan.
| Parameter | Typisk tolerans | Inverkan på den färdiga strukturen |
|---|---|---|
| Tvärsnittsmått | /-5 mm | Påverkar strukturell passform, elementvikt och fogbredder |
| Total längd | /-10 mm | Bestämmer om element passar mellan pelare och stöd |
| Placering av lyftankare | /-20 mm | Felplacerade ankare orsakar osäkra lyftvinklar och omarbetning |
| Förstärkningsskydd | 5 mm / -0 mm | Otillräckligt täckning leder till korrosion och ytrostfläckar |
| Ytans planhet | 2 mm över 1 m | Påverkar panelskarvar, vägginriktning och synlig ytkvalitet |
En pålitlig anläggning registrerar dessa mätningar för varje produktionssats och håller journalerna tillgängliga för köparen. Om en leverantör inte kan tillhandahålla toleransdata på begäran är det ett tydligt varningstecken. Detsamma gäller testresultat av betongkuber och ankarpositionering, som direkt påverkar den strukturella säkerheten på plats.
Magnetiska system som påskyndar produktionen av prefabricerade element
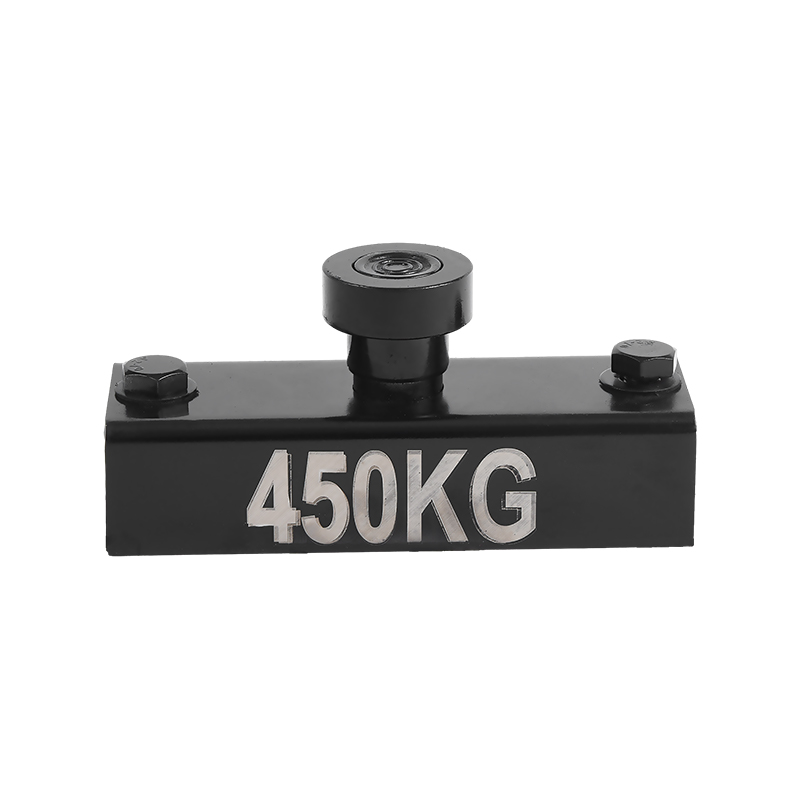
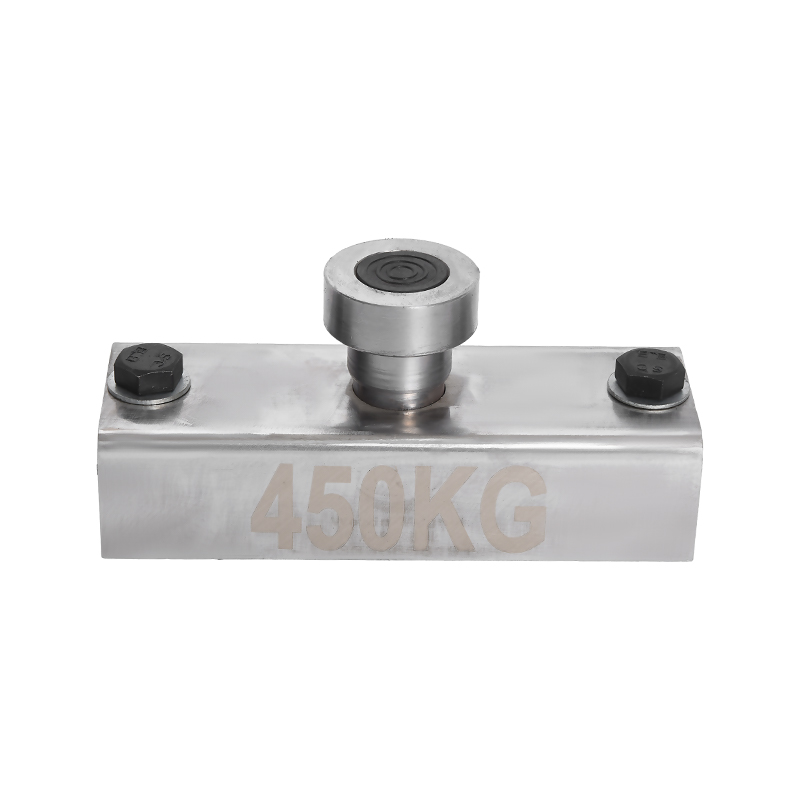
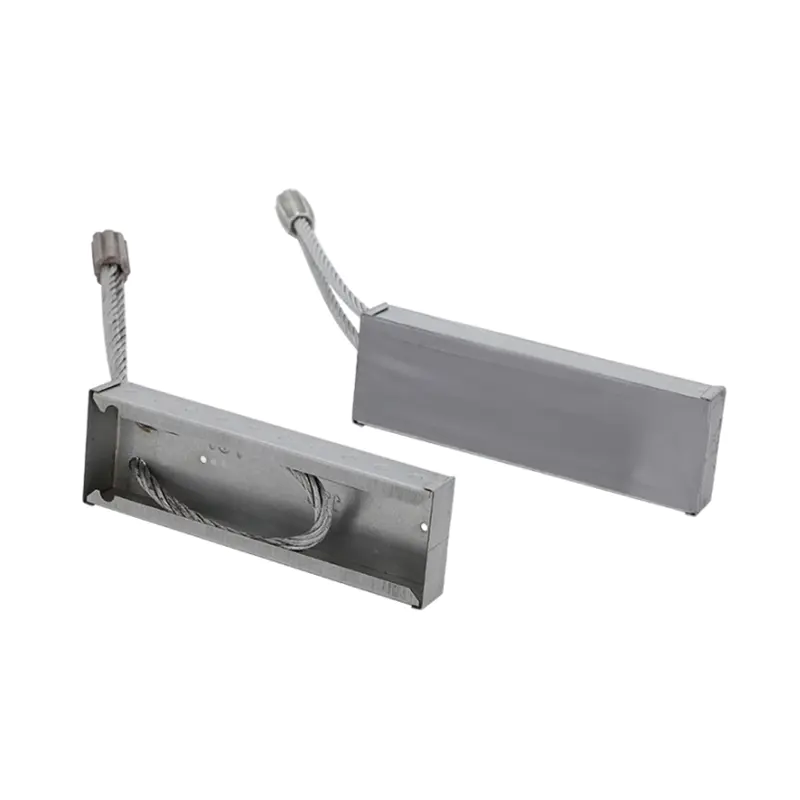
I en prefabricerad fabrik är varje minut som går åt till att fixera eller justera formen en minut som inte producerar betong. Magnetisk formteknik löser detta direkt: en formningsmagnet klämmer fast stålform till en stålpall med hundratals kilos hållkraft och släpper den med en enkel handtags- eller spakrörelse.
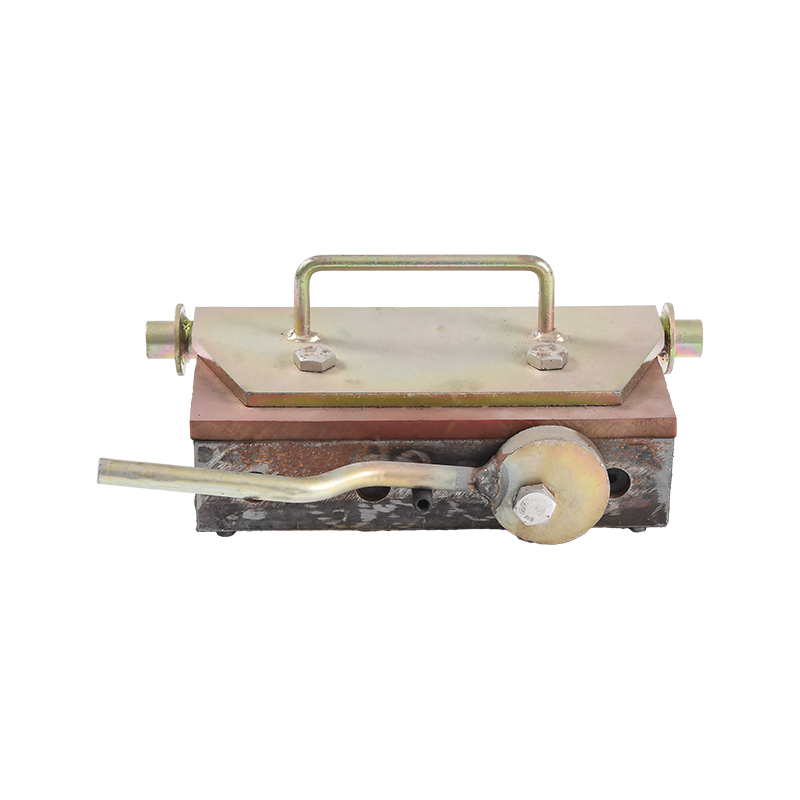
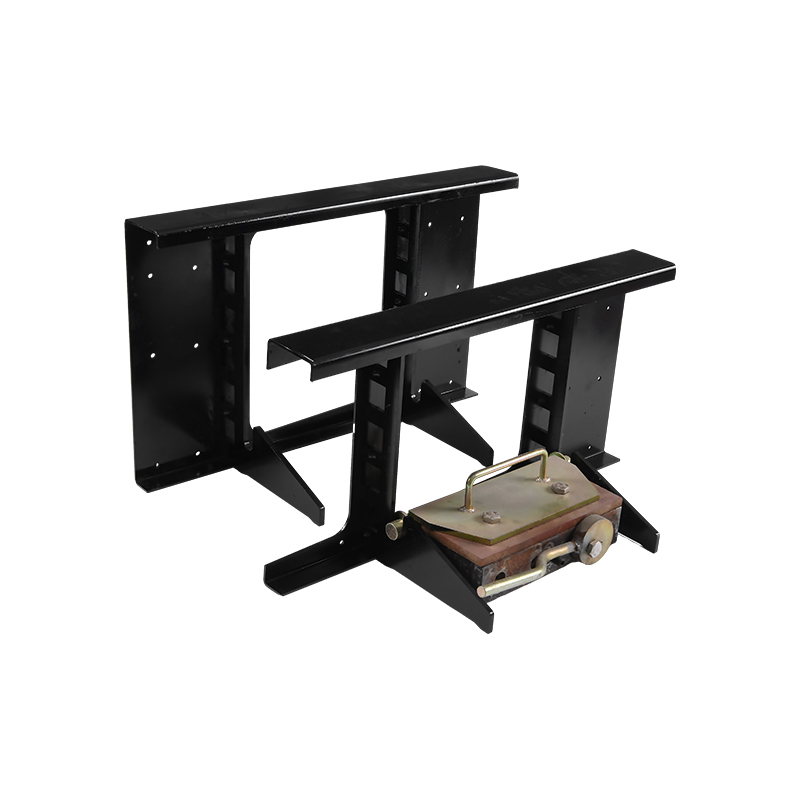 Formningsmagnet med handtag för snabb formjustering En återanvändbar magnetisk klämma med ett fäst handtag som låser och släpper stålform med ett kvarts varv, vilket minskar ompositioneringstiden avsevärt jämfört med bultfixerade metoder i prefabricerade fabriker. Visa produkt →
Slutningsmagneter med handtag används ofta i prefabricerade anläggningar eftersom ett snabbt kvartsvarv låser eller släpper magneten. Jämfört med bultfast formsättning minskar magneter inställningstiden med en betydande marginal. Till exempel, omplacering av en sidoformare på en 12 m lång plattpall tar en arbetare cirka 30 sekunder per magnet, mot 3 till 5 minuter per klämma för samma uppgift. Under ett skift med 20 omplaceringssteg kan detta minska formarbetet med ungefär 2 till 3 timmar och frigöra samma arbetare för andra uppgifter.
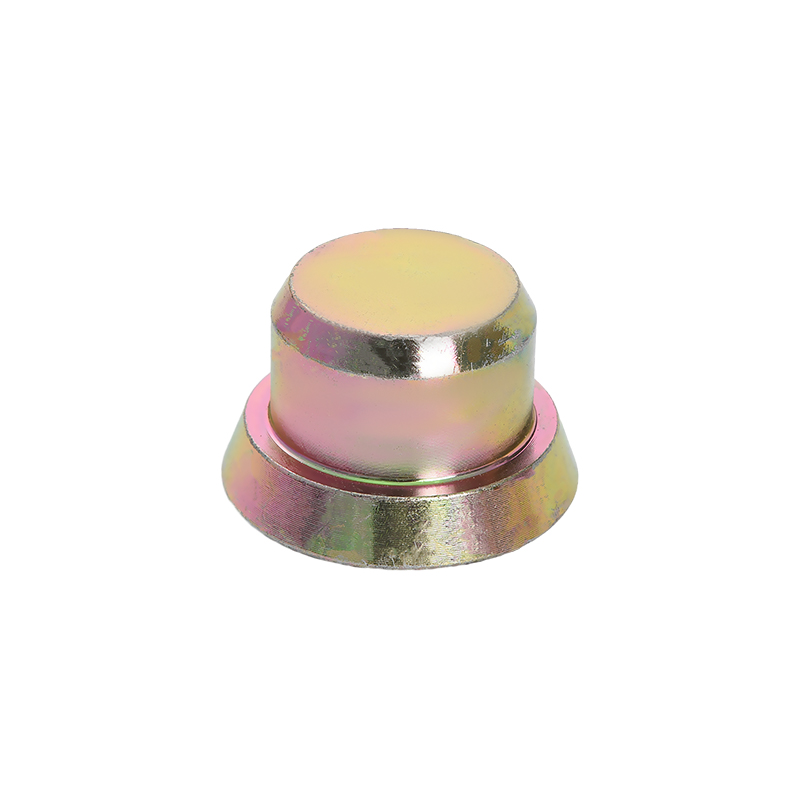
Sätt i magneter håll gängade hylsor, lyftankare och andra inbäddningar i deras exakta läge innan betongen gjuts. Utan magnetisk hållning förskjuts inbäddningar under vibration och packning, vilket leder till kasserade element och dyra platskorrigeringar. Insatsmagneten håller inbäddningen jämnt mot pallen eller formytan så att uttaget efter urformningen sitter exakt där den tekniska ritningen kräver.
 Sätt in magneter för exakt inbäddningspositionering Dessa magneter håller gängade hylsor och lyftankare stadigt mot formytan under betonggjutning, förhindrar förskjutning och säkerställer att inbäddningar förblir i linje med tekniska ritningar. Visa produkt →
De praktiska fördelarna med magnetiska system vid tillverkning av prefabricerade element är mätbara och konsekventa i alla anläggningar:
- Ingen borrning, svetsning eller lappning på stålpallar, vilket bevarar pallytan och minskar underhållskostnaderna.
- Återanvändbar över tusentals hällningar, så verktygskostnaden per element minskar med varje produktionscykel.
- Noggrann inbäddningspositionering, eliminerar omarbetning orsakad av förskjutna hylsor och ankare.
- Snabb att lära sig: en ny arbetare kan lägga ut en formgeometri inom några timmar istället för dagars träning.
För en närmare titt på hur insatsmagneter håller sin position under vibrationer och varför det är viktigt för prefabricerad produktion, se denna tekniska sammanfattning: vad en insatsmagnet är och dess roll i prefabricerad betongproduktion .
Lyfta och hantera prefabricerade element på ett säkert sätt
Lyft är det högsta riskstadiet i det prefabricerade elementets livscykel. Ett prefabricerat element som väger allt från 2 till 30 ton måste lyftas från formen, flyttas till ett lager, lastas på en trailer och senare ställas upp på plats. Var och en av dessa lyft är beroende av ingjutna lyftankare som väljs för elementets vikt och lyftgeometrin.
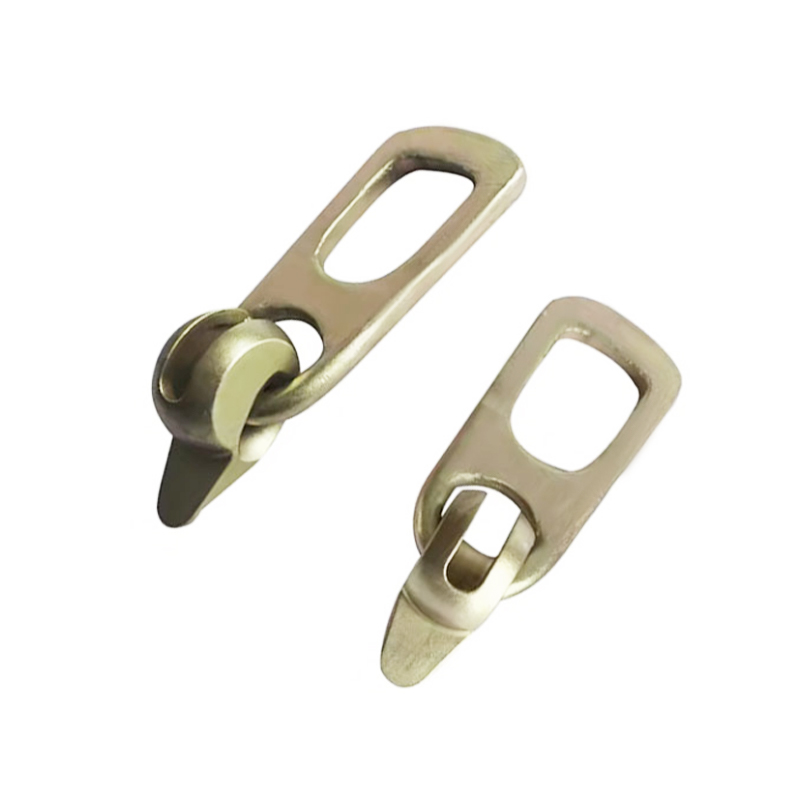
 Monteringsankare för säkert lyft av prefabricerade element Ett ingjutet lyftankare med hög lastkapacitet och korrosionsbeständighet, designat för att säkra och lyfta prefabricerade betongelement, med enkelhåls- och tvåhålsalternativ för olika panelvikter. Visa produkt →
Monteringsankare bäddas in i betongen under gjutningen och blir anslutningspunkten för lyftkopplingar och kedjor. De vanligaste utföranden är enkelhåls raka ankare för lätta element och tvåhålsankare som tillåter tvåpunktslyftning av större paneler och balkar. Ankarkapaciteten måste anpassas till den dynamiska lasten under lyft. En allmänt använd praxis vid prefabricerade lyft är att dimensionera ankaret så att dess säkra arbetsbelastning är minst tre gånger den statiska elementvikten, vilket täcker de extra krafter som orsakas av tiltning, dragvinklar och kranacceleration.
Två faktorer definierar en säker lyftinställning:
- Ankarposition: ankare placerade närmare elementets hörn minskar böjspänningar under lyft. En standardregel för tvåpunktslyft placerar ankarpunkterna på ungefär en femtedel av elementets längd från varje ände.
- Lyftvinkel: vinkeln mellan lyftkedjor och elementets yta bör hållas inom ett intervall på 30 till 60 grader. Plana lyftvinklar under 30 grader multiplicerar den horisontella kraften på ankaret och ökar risken för att betong spricker runt ankarzonen.
Att använda fabriksmatchade lyftkopplingar som passar förankringsprofilen och att utbilda arbetare att inspektera ankare för skador före varje lyft, är icke förhandlingsbara metoder i en välskött prefabricerad fabrik. Förankrings- och kopplingsslitage bör loggas och uttjänta komponenter bytas ut omedelbart.
Hur man väljer en pålitlig leverantör av prefabricerade element
Oavsett om du köper prefabricerade element till ett bostadskomplex eller specificerar komponenter till en industrianläggning, bör leverantörsutvärderingen följa en strukturerad checklista snarare än att jämföra priset per kubikmeter enbart. Den långsiktiga kostnaden för en dålig leverantör visar sig i förseningar på plats, avvisade element och omarbetning, inte i fakturan.
- Produktionskapacitet och utrustning: fråga om sänglängd, mögellager, antal gjutlinjer och daglig produktion. En anläggning med långa bäddar kan hantera kontinuerlig plattproduktion mer effektivt än en begränsad till korta enskilda formar.
- Inbäddnings- och lyftsystem: bekräfta att anläggningen använder standard lyftankare och sätt in magneter som matchar anslutningssystemet på plats. Felmatchade inbäddningssystem orsakar kostsamma förseningar under monteringen.
- Kvalitetsrekord: begära toleransdata från senaste produktionsbatcher, inklusive testresultat av betongkuber och loggar för ankarpositionering. En anläggning som inte kan ta fram dessa dokument på begäran är en allvarlig upphandlingsrisk.
- Formflexibilitet: en leverantör som använder magnetisk form kan snabbt ändra elementgeometrin, vilket förkortar ledtiden för anpassade dimensioner och gör designrevisioner mindre smärtsamma.
- Transport och leverans: kontrollera avståndet från anläggning till plats, den maximala elementlängden som släpvagnarna kan bära och om leverantören koordinerar leveransscheman med den monterande besättningen för att minimera kranens tomgångstid.
För fabrikschefer som utvärderar om de ska uppgradera sin nuvarande formsättningsuppsättning, är leverantören av magnetverktygsleverantörer lika mycket viktiga som prefabricerade leverantörers förmåga. En tillverkare som förstår både den prefabricerade processen och magnetapplikationen kommer att spara dig felsökningstid och minska produktionsstörningar. Du kan granska hela sortimentet av magnetiska produkter på tillverkarens huvudproduktsida .
Kostnadsfaktorer som avgör slutpriset för prefabricerade element
Prissättning av prefabricerade element är inte ett enda nummer. Det slutliga enhetspriset beror på elementets komplexitet, formavskrivning, batchstorlek och logistik. Att förstå dessa kostnadsdrivare hjälper köpare att förhandla fram bättre priser och undvika dyra överraskningar. Tabellen nedan grupperar de huvudsakliga kostnadsdrivkrafterna och förklarar hur var och en påverkar den slutliga offerten.
| Kostnadsförare | Inverkan på priset | Kostnadsreduktionsstrategi |
|---|---|---|
| Mögel kostnad | Hög för anpassad geometri; låg för standardiserade element | Standardisera dimensioner och återanvänd formar över projekt |
| Batchstorlek | Större beställningar späder på installationskostnaden per element | Kombinera mindre beställningar till upprepade produktionskörningar |
| Inbäddningar och lyftankare | Lägger till materialkostnad och placeringsarbete | Använd standardankarintervall och magnetisk placering för att minska arbetskraften |
| Förspänning | Lägger till sträng- och spännkostnad men minskar betongvolymen | Optimera trådlayout för att minska elementets egenvikt |
| Härdande energi | Ånghärdning förbrukar energi proportionellt mot cykeltiden | Använd effektiva isolerings- och värmeåtervinningssystem |
| Transportavstånd | Tunga element kostar betydligt mer över 100 km | Välj en anläggning inom ekonomiskt transportavstånd från platsen |
Vanliga frågor om prefabricerade betongelement
Vad är skillnaden mellan prefabricerad och förspänd betong?
Prefabricerad betong innebär att elementet gjuts bort från sitt slutliga läge, vanligtvis i en fabrik. Förspänd betong innebär att elementet placeras under kompression med spända ståltrådar innan servicebelastningar appliceras. De två tillvägagångssätten kombineras ofta: många prefabricerade element, särskilt balkar och ihåliga plattor, är också förspända för att öka belastningskapaciteten och minska sprickbildning.
Hur länge håller ett prefabricerat betongelement?
Fabriksgjuten betong med en korrekt blandningsdesign och adekvat armeringsöverdrag uppnår rutinmässigt en livslängd på 50 till 100 år. Den faktiska hållbarheten bestäms av vatten-till-cement-förhållandet, cementtyp, täckning till armering och härdningsregimen, inte av själva förgjutningen. Prefabricerade element som används i aggressiva miljöer såsom marina strukturer kräver ytterligare skyddsåtgärder och är vanligtvis utformade med mer konservativa blandningsspecifikationer.
Vad är den maximala längden på ett prefabricerat betongelement?
Transportrestriktioner sätter vanligtvis den praktiska gränsen snarare än produktionskapaciteten. En typisk trailer kan bära prefabricerade element upp till 13 till 15 m långa. Med särskilda tillstånd kan längre element upp till 20 m flyttas i vissa regioner. För brobalkar som överskrider transportgränser tillverkas prefabricerade element i segment och sammanfogas på plats genom efterspänning.
Kan prefabricerade betongelement kapas eller modifieras på plats?
Att kapa ett prefabricerat element på plats rekommenderas i allmänhet inte eftersom det skär av förspänningssträngar eller armering och tar bort det skyddande betonghöljet. Om en modifiering krävs bör elementet designas om av en ingenjör, eller så bör leverantören tillverka ett skräddarsytt element med rätt geometri från formen. Fältskärning ändrar elementets strukturella beteende på sätt som är svåra att validera.
Hur är prefabricerade betongelement kopplade till varandra?
De vanligaste anslutningarna är bultklotsar med ingjutna hylsor, svetsade plåtar ingjutna i elementen och ingjutna hylsanslutningar för vertikala element. Ingjutna gängade hylsor, placerade med insatsmagneter, är grunden för de skruvförband som används i de flesta prefabricerade betongkonstruktioner. Anslutningsdesignen bör alltid följa ingenjörens specifikation, eftersom lastvägen beror på skarvkonfigurationen.
Fungerar slutarmagneter med alla stålpallar?
Slutningsmagneter kräver en platt ferromagnetisk stålyta för att utveckla sin nominella hållkraft. En palltjocklek på minst 8 till 10 mm är typisk för magnetiska formsättningar. Pallar med kraftig rost, tjock färg eller ytföroreningar minskar det magnetiska greppet, så pallens yttillstånd måste bibehållas. När pallen är ren och magneten är korrekt klassad är hållkraften förutsägbar och konsekvent.
Prefabricerade betongelement kommer att förbli en central del av modern konstruktion eftersom de levererar vad platsgjuten betong inte kan: jämn kvalitet, förutsägbara scheman och effektiv användning av material och arbetskraft. Den praktiska lärdomen från den här guiden är att framgång med prefabricering beror mindre på själva betongen och mer på detaljerna runt den, inklusive formkonfiguration, ingjutningsnoggrannhet, val av lyftankare och arbetsflöde för formsättning. Magnetiska system adresserar alla dessa detaljer direkt, vilket är anledningen till att de har gått från att vara ett valfritt tillbehör till ett standardkrav i produktiva prefabricerade anläggningar.
När du jämför leverantörer, se bortom priset per kubikmeter. Be om toleransposter, inspektera forminstallationsproceduren och bekräfta att lyft- och inbäddningssystemen matchar din anslutningsstrategi för din plats. Det är där den verkliga kostnads- och kvalitetsskillnaden bor.