Vad är en prefabricerad betongplatta med ihålig kärna?
På en typisk 12-vånings bostadsram styr golvsystemet byggschemat mer än nästan alla andra element. Det direkta svaret som används av prefabricerade designers är prefabricerad betong ihålig platta : en fabrikstillverkad, förspänd betongplanka med kontinuerliga längsgående hålrum som kommer till platsen redo att lyftas, spänner över 6 till 12 m utan tillfällig stöttning och bildar ett brandklassat konstruktionsgolv på dagar istället för veckor.
En ihålig platta, även känd som en ihålig planka eller hålig platta, är en prefabricerad betongdel med cirkulära eller elliptiska hålrum som löper genom hela dess längd. Hålrummen tar bort betong som bidrar lite till böjmotstånd nära den neutrala axeln, så plattan är ungefär 30 till 40 procent lättare än en massiv platta med samma djup samtidigt som det behåller det fulla djupet som behövs för att motstå böjning och skjuvning.
Det strukturella tricket är förspänning. Höghållfasta 7-tråds trådar spänns i fabriken innan betongen gjuts och släpps sedan först efter att betongen har härdat. De frigjorda strängarna sätter botten av plankan i permanent kompression, vilket begränsar sprickbildning och låter en relativt tunn sektion spänna över avstånd som normalt skulle kräva en mycket djupare ingjuten balk-och-platta layout.
För ingenjören blir resultatet ett golv med dokumenterade lasttabeller, ingen platsstöd och färre balkar. För entreprenören blir resultatet större uppförda ytor per dag, en mindre platsbesättning och kvalitet som kontrolleras i en fabrik snarare än beroende av väder och arbetskraft.
Standardstorlekar, spann och typisk belastningsprestanda
Ihåliga plattor tillverkas i standardiserade serier, så de flesta anläggningar publicerar spännvidds- och lasttabeller för varje djup. Områdena nedan återspeglar typisk internationell prefab-praxis; sektionsegenskaperna för en specifik produkt ska alltid bekräftas med tillverkarens tekniska data.
| Egendom | Typiskt intervall | Vanliga anteckningar |
|---|---|---|
| Plattans djup | 150-400 mm | 200 eller 250 mm för golv; 300-400 mm för tunga eller långa spann |
| Standardbredd | 1200 mm | 600-2400 mm bredder finns i vissa anläggningar |
| Vanligt spann | 4-12 m | Beror på djup, belastningar och förspänningsnivå |
| Maximalt spännvidd | Upp till 18-20 m | Med 400 mm djup och höghållfasta trådar |
| Egenviktsbesparing | 30-40 % jämfört med fast platta | Lägre grund- och krankostnader |
| Brandmotstånd | 60-120 minuter | Täcke och ballasttyp är avgörande |
| Lagerlängd | 75-100 mm | På murade eller betongväggar och balkar |
| Strukturell topping | 50-75 mm | Krävs för membranverkan och utjämning |
Det vanligaste djupet för bostads- och kontorsarbete är 200 mm, som med en 50 mm förstärkt toppbeläggning bekvämt bär typiska spänningar på 2 till 5 kN/m2 över 7 till 9 m fria spännvidder. En enda planka 1200 mm bred och 10 m lång täcker 12 m2 golv, så ett typiskt lägenhetsgolv är sammansatt av bara ett dussintal plankor. Djupare 300 till 320 mm plankor är reserverade för parkeringsdäck och industrigolv, där lastningen är tyngre och pelarnäten är bredare.
Designa alltid från producentens egna sektionsdata. Trådmönster, betonghållfasthet och förspänningsnivå ändrar den tillåtna belastningen mer än bara det nominella djupet.
Hur ihåliga plattor tillverkas
Ihåliga plankor tillverkas på långa förspänningsbäddar som vanligtvis löper 100 till 200 m. Processen är kontinuerlig, mycket mekaniserad och upprepas två eller tre gånger per vecka per bädd i de flesta växter.
- Strängspänning. Sju-tråds förspänningssträngar dras till angiven domkraft i båda ändarna av bädden. De spända trådarna skapar den kompression som ger den färdiga plankan dess spännkapacitet.
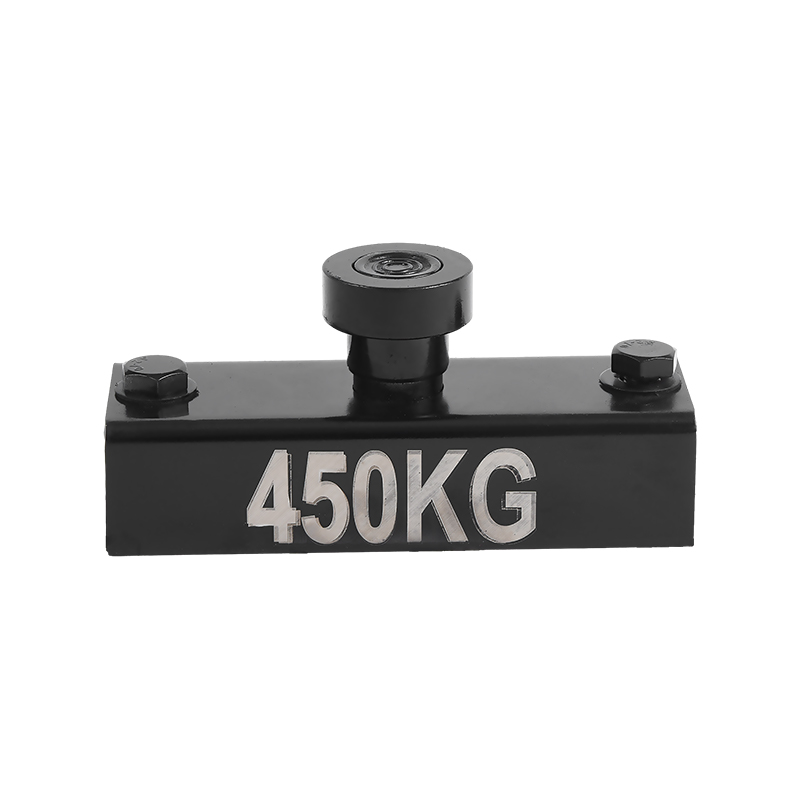
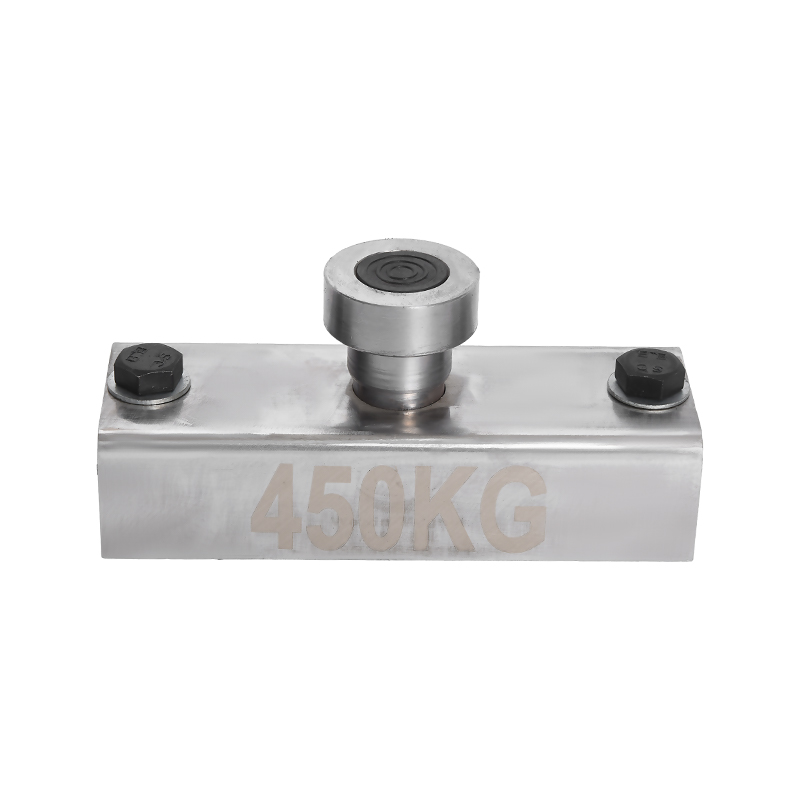
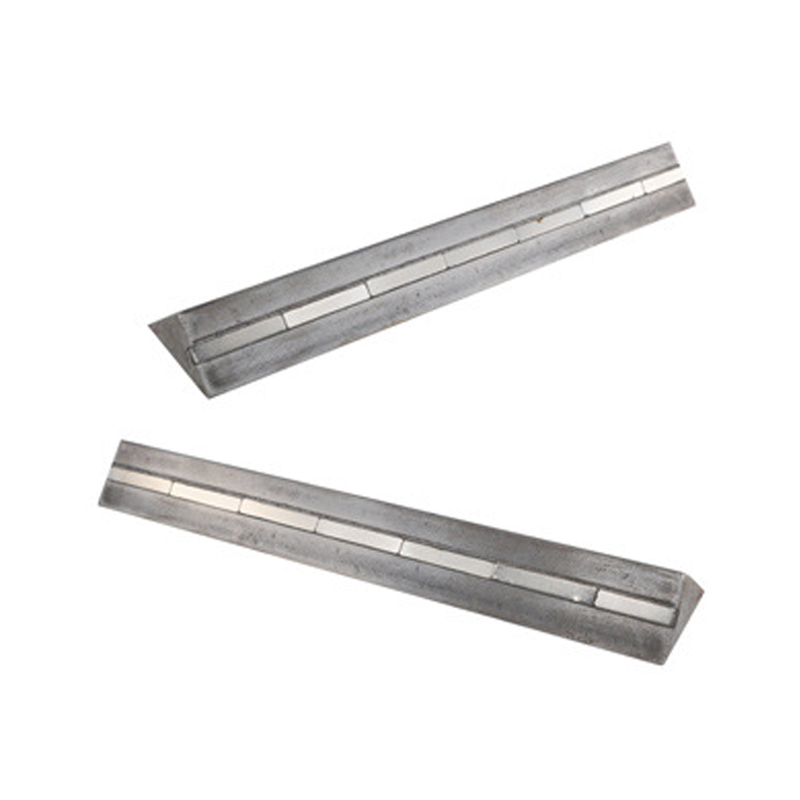
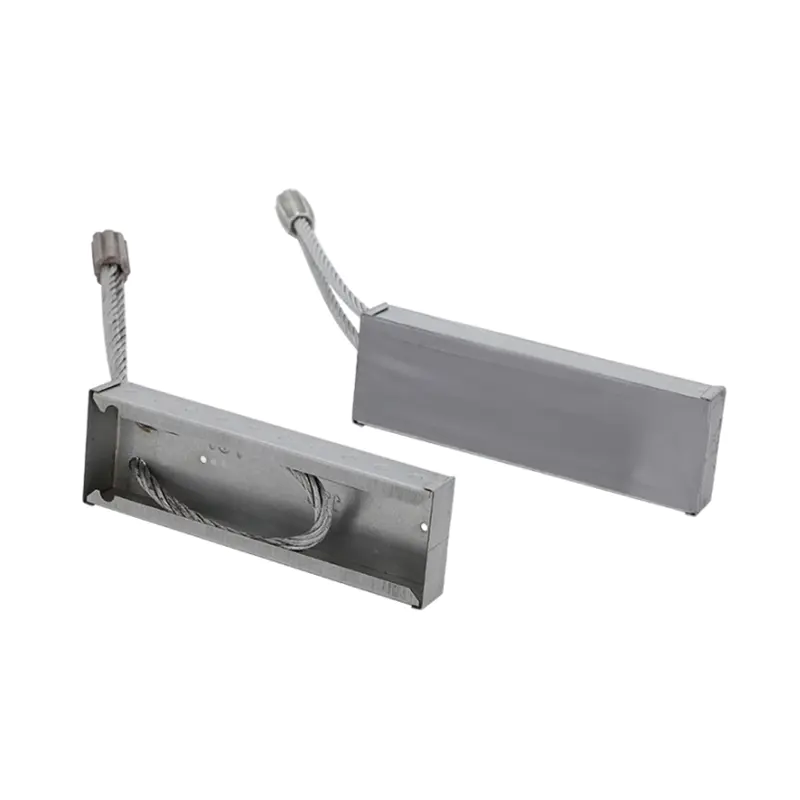
- Inställning av sidoskenor och profilformare. Kantformerna riktas in efter det önskade plattdjupet och -bredden och kläms fast i stålbädden. De flesta moderna växter håller dessa skenor med magnetisk form som t.ex magnetiska lådor i rostfritt stål
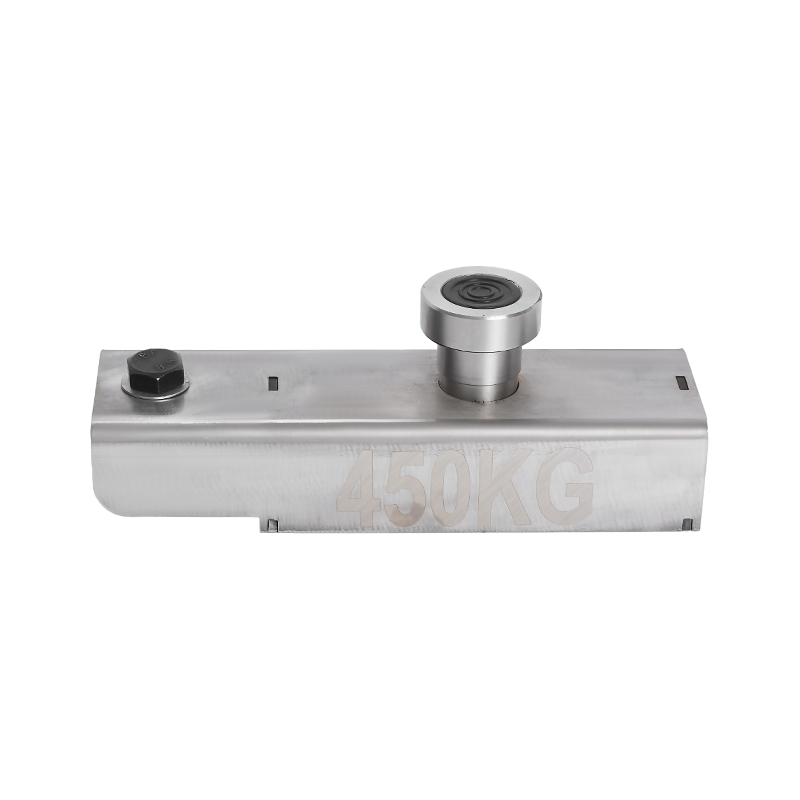 Anpassade magnetiska lådor i rostfritt stål Leverantörer, OEM/ODM Factory - Ningbo Wewin Som leverantörer av kinesiska OEM/ODM magnetiska lådor i rostfritt stål och fabrik för magnetiska lådor i rostfritt stål, speglar Ningbo Wewin Magnetics... Visa produkt → , eftersom magneter gör att en rälsposition kan ändras utan borrning, svetsning eller bultning.
- Gjutning. En slipform- eller extruderingsmaskin sträcker sig längs bädden, placerar en lågsjunkande betongblandning och bildar tomrummen i en passage. Operationen är kontinuerlig, och en hel säng kan gjutas på några timmar.
- Härdning. Betongen täcks eller värmehärdas tills den når den erforderliga överföringshållfastheten, vanligtvis över natten.
- Kapning och förspänning. Plankor skärs till exakt längd med en diamantklinga medan strängarna fortfarande är spända, sedan släpps strängarna gradvis i ändarna så att kompressionen överförs till betongen.
- Kantbehandling och QC. Fasningar, kantdetaljer och ytfel inspekteras, små reparationer görs vid behov och plankorna förvaras på timmerstöd fram till leverans.
Flera kvalitetsdetaljer beslutas i detta skede. En enhetlig betongöverdrag över strängarna kontrollerar brandmotståndet, medan släta kanter och avfasningar minskar mängden injekteringsbruk och puts som behövs på plats. Många producenter driver en prefasad betongfasning längs botten arris så färdiga soffits ser enhetliga ut utan kostsam handslipning.
Magnetisk fastsättning av sidoskenor lönar sig också i produktionsplaneringen. Eftersom magneter släpper med en spakverkan och fäster på alla rena delar av stålbädden, kan samma magnetiska formsättning återställas till ett annat plattdjup på några minuter. Den återanvändbarhet av slutarmagneter gynnar betongproduktionen direkt genom att minska installationsarbetet och hålla produktionslinjen tillräckligt flexibel för att hantera flera plattdjup under samma vecka.
Strukturella och prestandafördelar
Långa spännvidder och kolumnfria layouter
En 200 mm ihålig planka spänner över 7 till 9 m under typiska golvbelastningar, och en 400 mm sektion når 16 till 20 m. Det intervallet frigör arkitekten från ett tätt pelarnät, minskar antalet fundament och sänker byggnadens totala strukturella djup jämfört med en konventionell förstärkt platta med kortare spännvidd.
Brandmotstånd
Förspänd betong behåller sin strukturella integritet vid förhöjda temperaturer mycket bättre än vanlig armerad betong, eftersom den komprimerade bottenflänsen håller sprickor täta och det täta betongskyddet isolerar strängarna. Standardplankor på 200 mm når vanligtvis 60 till 90 minuter, medan djupare sektioner med ökad täckning och utvalda aggregat når 120 minuter eller mer, vilket uppfyller de flesta krav på brandavskiljning i bostäder och kommersiella anläggningar.
Termisk massa och akustisk separation
Betongmassan buffrar dagliga temperatursvängningar, vilket minskar kylbelastningar i de övre våningarna i kontorsbyggnader. I bostadsprojekt ger en 200 mm plank med en 50 mm toppning luftljudsisolering vanligtvis i intervallet 52 till 57 dB, vilket är tillräckligt starkt för väggar mellan lägenheter och korridorer när de flankerande vägarna är ordentligt tätade.
Hastighet och webbplatseffektivitet
Ett prefabricerat ihåligt golv byggs flera gånger snabbare än en motsvarande platsgjuten platta. Det finns ingen formsättning att montera, ingen stöttning att vänta på, ingen lång betonghärdningscykel och ingen väderberoende betongsekvens. En liten monteringspersonal placerar, riktar in och fogar ett komplett golvrum, och däcket kan ofta laddas inom några dagar efter installationen.
Hållbar materialanvändning
- 30-40 % mindre betong än en massiv platta med samma djup.
- Höghållfasta trådar ger mer böjkapacitet per kilo stål.
- Fabriksavfall, vatten och betongrester återvinns på gjutbädden.
- Lägre egenvikt minskar transportutsläppen per kvadratmeter golv.
Vanliga applikationer
Kombinationen av långa spännvidder, höga brandklasser och snabb montering gör ihålig kärna till standardgolvsystemet för ett brett utbud av byggnadstyper:
- Flervåningsbostad. Lägenheter, studentbostäder och hotell där golvplattan upprepar alla nivåer och hastigheten är avgörande.
- Kontor och blandade byggnader. Kolumnfria interiörer, platta bänkar för service och effektiva våningshöjder.
- Parkeringsstrukturer. Tunga punktlaster och breda rampgaller hanteras enkelt av 300-320 mm plankor.
- Skolor och sjukhus. Låg vibration, snabba program och utmärkt akustisk separering.
- Industri- och butiksgolv och tak. Långa oavbrutna ytor med en hållbar yta som kräver lite underhåll.
- Broar. Förspända plankor med ihålig kärna bildar däck med korta till medelstora spann med minimalt falskarbete.
Lyft, hantering och installation
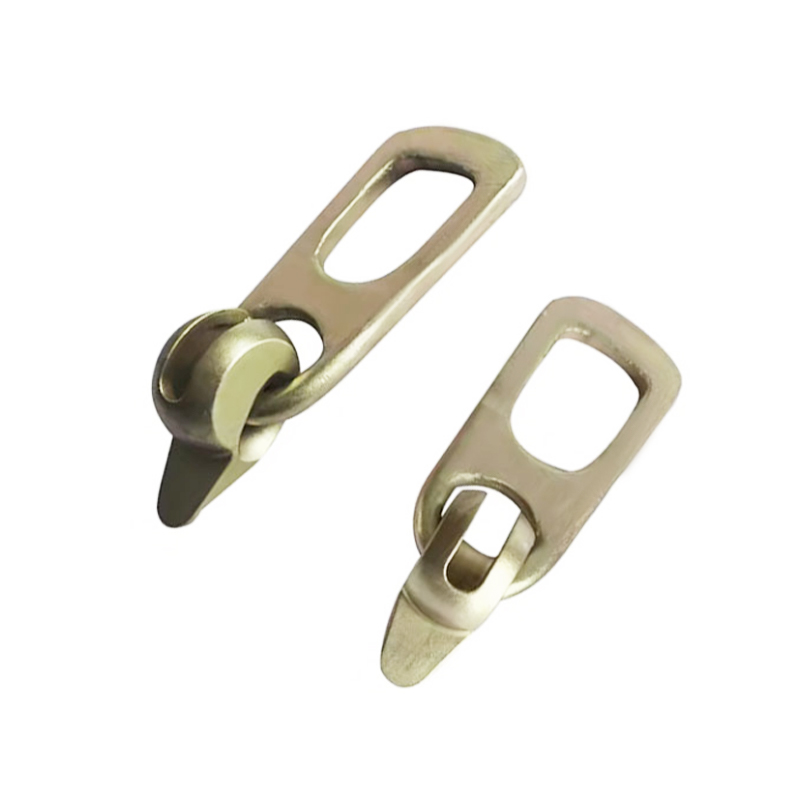
Erektion börjar med lyft. Plankor gjuts med specialgjorda ankare vid designade positioner, och kranpersonalen kopplar kroken till en dedikerad erektionsankare gjutna i plankan. Ett specialbyggt ankare är snabbare och säkrare än en trådslinga som är lindad runt kroppen, eftersom anslutningen görs vid plattans ände, belastningen appliceras i den riktning som ankaret är designat för, och kroken kan lossas från marken efter att plankan sitter på plats.
 Leverantörer av anpassade monteringsankare, OEM/ODM-fabrik - Ningbo Wewin Magnetics Co., Som Kina OEM / ODM Erection Anchor leverantörer och Erection Anchor fabrik, Ningbo Wewin Magnetics Co., Ltd specialiserar sig på anpassade Erection Anc... Visa produkt →
- Bäring. Plankan ska vila på en bärighet på minst 75 till 100 mm, normalt på murade väggar, betongväggar eller stålhylla.
- Inriktning. Plankor läggs sida vid sida, med fogarna kontrollerade mot mätlinjen innan nästa planka lyfts.
- Fogfogning. De längsgående fogarna mellan plankorna är fyllda med flytbar cementbaserad injekteringsbruk för att överföra skjuvning mellan intilliggande enheter.
- Strukturell topping. När golvet ska fungera som ett membran gjuts en 50 till 75 mm förstärkt topp över hela däcket och binds in i omkretsväggar och kärnor.
- Skär- och bindkopplingar. Förstärkning i toppingen, eller ingjutna band vid lagret, fördelar vindkrafter och seismiska krafter till de laterala belastningsmotståndskraftiga elementen.
Injekterade fogar och en förstärkt topp gör att det färdiga golvet fungerar som ett styvt membran. Det är det som överför vindkrafter och seismiska krafter från fasaden till kärnor och skjuvväggar, så själva kopplingsdetaljerna är lika viktiga som plankans egen strukturella kapacitet.
Viktiga designöverväganden
Öppningar och blockouter
Små servicegenomföringar för VVS och elkanaler kan kärnas in i banzonerna mellan hålrummen utan att vidröra förspänningssträngarna. Större öppningar kräver en ingenjörsgranskning eftersom skärning av en tråd i spänningszonen tar bort kompressionen som håller plankan sprickfri. Den allmänna regeln är att hålla hål borta från bottenflänsen och att rama in alla öppningar som är större än ungefär bredden på ett tomrum.
Inbäddade föremål och ingjutna fästen
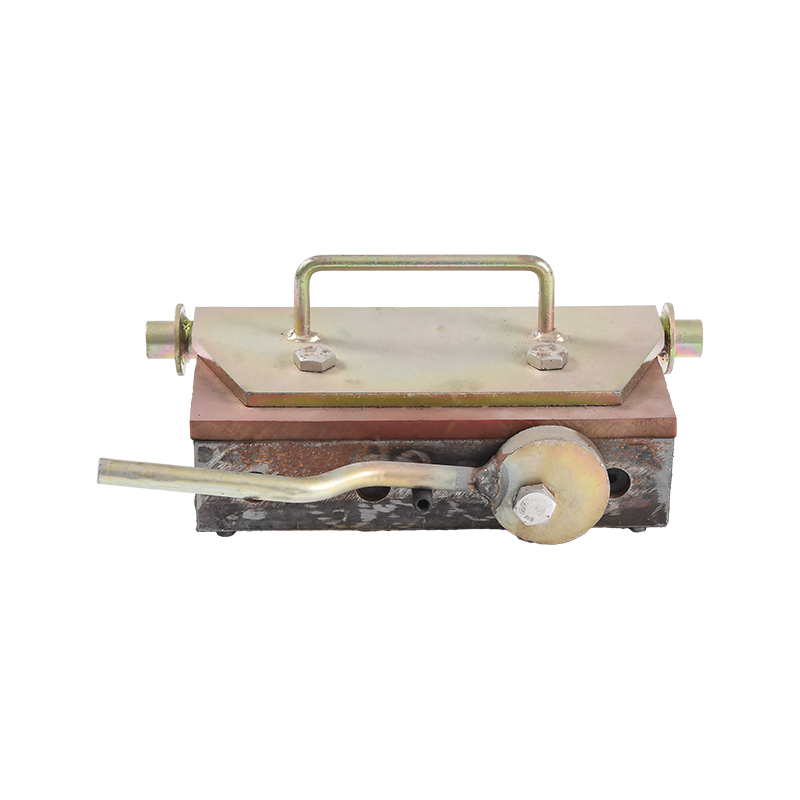
Plattor, pluggar, lyfthylsor och ingjutna kanaler är alla placerade under gjutningen med sätt in magneter , som pressar föremålet mot formytan och håller det på plats medan betongen placeras. Eftersom insatsmagneter fästs direkt på stålbädden eller sidoskenan magnetiskt, tar ompositionering av ett batteri av insatser för nästa produktionscykel minuter snarare än en timmes bultning och ommätning. Specifierare som vill förstå var dessa fästen kan placeras bör granska hur sätt in magneter are used in precast concrete production innan du slutför butiksritningarna.
 Leverantörer av anpassade magneter, OEM/ODM-fabrik - Ningbo Wewin Magnetics Co., L Som Kina OEM / ODM Insert magneter leverantörer och Insert magneter fabrik, Ningbo Wewin Magnetics Co., Ltd specialiserar sig på anpassade Insert magneter ... Visa produkt →
Toppningstjocklek och membranbeteende
Där en strukturell topping används är 50 mm det praktiska minimum för sprickkontroll och 75 mm är vanligt för parkeringar och andra tunga lastutrymmen. Toppningen måste förstärkas med svetsad nät som knyts in i väggarna och eventuella kantbalkar, och den måste placeras inom några dagar efter uppställningen så att plankorna inte böjs av under byggbelastning innan de är permanent sammanfogade.
Fabrikstoleranser
Typiska fabrikstoleranser för ihåliga plankor är runt plus eller minus 10 mm på längden, plus eller minus 5 mm på bredd och djup, och en tillåtelse på 10 till 15 mm för förspännande camber. Genom att kontrollera dessa värden mot konstruktionsantagandena tidigt i projektet undviker man platsproblem med lagersäten och topptjocklek.
Vanliga frågor
Vilket är det vanligaste djupet för en ihålig betongplatta?
200 mm djupet är det vanligaste för bostads- och kontorsgolv. Lättare 150 till 180 mm plankor används i låghus, medan 250, 300, 320 och 400 mm sektioner är specificerade för parkeringsdäck, industrigolv och kommersiella projekt med långa spann där tyngre laster eller bredare pelargaller finns.
Hur långt kan en ihålig platta spänna?
I normala byggnadsarbeten spänner ihåliga plankor 4 till 12 m. Med en 400 mm djup sektion, ett högt antal strängar och en blygsam spänningsbelastning kan spännvidder på 16 till 20 m uppnås. De styrande faktorerna är egenvikten och den tillgängliga förspänningskraften, så tillverkarens spännviddstabeller måste användas för den specifika sektionen och belastningsfallet.
Behöver ett ihåligt golv en strukturell täckning?
Inte alltid. Takdäck och vissa lätta golv färdigställs utan topp, med endast fogarna fogade. En 50 till 75 mm förstärkt täckning läggs till när golvet ska fungera som ett membran för sidobelastningar, när den färdiga ytan behöver vara helt jämn eller när punktlaster och skiljeväggar kräver ytterligare lastfördelning.
Vilket brandmotstånd kan en ihålig platta uppnå?
Typiska 200 mm plankor ger 60 till 90 minuters brandmotstånd, och djupare sektioner med ökad betongtäckning och lämpligt ballast når 120 minuter eller mer. Eftersom förspänd betong håller sprickor stängda under brandexponering, beter den sig mer förutsägbart än konventionellt armerade plattor av liknande tjocklek. Bekräfta alltid betyget från tillverkarens certifierade avsnittsdata.
Kan man skära hål i ihåliga plattor på plats?
Ja, men bara i webbzonerna mellan tomrummen. Små servicehål för rör och ledning kärnas ut utan incidenter, förutsatt att operatören vet var förspänningssträngarna finns. Varje skär som tar bort eller skadar en sträng, eller någon öppning som är större än ungefär bredden av ett tomrum, måste kontrolleras av konstruktionsingenjören innan borrningen påbörjas.
Varför är ihåliga plattor förspända?
Förspänning försätter plattans botten i permanent kompression under hela dess livslängd. Den kompressionen håller böjningssprickor stängda, minskar avböjningar och tillåter en mycket tunnare sektion att spänna över avstånd som annars skulle kräva en djupare eller kraftigt förstärkt platta. Resultatet är ett lättare, snabbare och mer hållbart golvsystem till en lägre installationskostnad.
Att välja en tillverkare av ihåliga kärnplattor: Vad du ska kontrollera
När upphandlingen startar spelar produktionssättet lika stor roll som prislistan. En anläggning som kontrollerar sin gjutningsgeometri och formsättning kommer att leverera plankor med konsekvent täckning, rena kanter och pålitlig välvning, vilket gör monteringen av platsen mycket smidigare. Granska följande punkter innan du gör en beställning:
- Sektionsdata och belastningsdiagram. Tillverkaren bör tillhandahålla spännbelastningstabeller för varje djup, inklusive brandklasser och toppningsalternativ.
- Betongstyrka och täckningskontroll. Fråga hur anläggningen verifierar strandposition och betongöverdrag på varje bädd.
- Magnetisk formningsnoggrannhet. Anläggningar som använder magnetiska sidoskenor och insatser kan ändra produktionsinställningar snabbt och hålla snävare toleranser över upprepade hällningar.
- Lyft- och hanteringsutrustning. Kontrollera att godkända ankare är ingjutna och att lyftpunkterna passar din kran och platssekvens.
- Leveranskapacitet och lagring. Ett tillförlitligt leveransschema skyddar monteringsprogrammet och korrekt förvaring på timmerstöd förhindrar sprickor innan plankorna når kranen.
- Finish kvalitet. Rak botten, rena avfasningar och likformiga yttertak minskar efterbearbetningen och förbättrar utseendet på exponerade betongtak.
I praktiken ger anläggningar som kombinerar magnetiska formsystem för sidoskenor, lyftankare och skär snävare toleranser, snabbare byten och färre överraskningar på platsen. Ange ihåliga plattor för hastigheten och prestandan under lång tid, använd tillverkarens data för designen och kontrollera produktionslinjedetaljerna innan du signerar beställningen.