Kolfiberförstärkning i betong: ett direkt svar
Ja, kolfiberarmering fungerar i betong. När korta hackade kolfibrer tillsätts med en volymandel på ungefär 0,2 % till 0,5 % (cirka 3 till 8 kg per kubikmeter), slutar materialet att bete sig som en spröd keramik och börjar bete sig som en seg komposit. Det mest direkta sättet att se detta är i laboratorietester: vanlig betong spricker och förlorar belastningskapacitet nästan omedelbart efter att ha nått cirka 3 till 4 MPa i spänning, medan en kolfiberarmerad betongbalk fortsätter att bära last, håller sprickor tätt stängda och visar en mätbar ökning i böjhållfasthet med 15 % till 30 % .
SHRP-92-605-rapporten från US Strategic Highway Research Program dokumenterade en ännu större vinst: betong som innehåller kolfiber med 1,0 % av cementvikten visade upp till 85 % förbättring i styrka och en betydande ökning av frys-upptining hållbarhet jämfört med vanlig betong. Det är inte teoretiskt. Det är mätdata från ett statligt forskningsprogram, och det förklarar varför kolfiber har flyttats från flyg- och bildelar till broöverdrag, prefabricerade paneler, reparationsbruk och tunna arkitektoniska betongskal.
Ett tydligt svar kräver dock en viktig gräns: kolfiber ersätter inte armeringsjärn i pelare eller tungt belastade balkar. Stål bär de primära böjnings- och skjuvkrafterna i konstruktionselement. Kolfiberarmering kontrollerar istället mikrosprickbildning, ökar brottenergin, förbättrar slaghållfastheten och gör själva betongen mer hållbar. I många fall fungerar de två systemen tillsammans: armeringsjärn hanterar strukturella krav medan kolfiber skyddar täckbetongen och förlänger medlemmens livslängd.
Vad kolfiberförstärkning faktiskt gör inuti betong
Mekanismen är mekanisk, inte kemisk. Kolfibrer är 5 till 10 mikrometer i diameter, ungefär en tiondel av diametern på ett människohår. Eftersom de är korta, styva och starka sprids de genom cementpastan och bildar ett tredimensionellt nätverk. När dragspänning öppnar en mikrospricka, motstår fibrer som överbryggar som spricker ytterligare öppning och överför belastningen tillbaka till pastan. Den enda åtgärden förändrar hur betong misslyckas: istället för att en stor spricka sprider sig över hela elementet får du många små kontrollerade sprickor, var och en hållen av fibrer.
Fyra definitiva effekter
- Sprickkontroll: plastkrympningssprickor under de första 24 timmarna efter gjutning minskar med mer än 50 % jämfört med vanlig betong, enligt ACI 544.4R designguide.
- Högre böjhållfasthet: typiska laboratorievinster i intervallet 15 % till 30 % vid användning av 0,3 % till 0,5 % fibrer i volym.
- Ökad frakturenergi: vanlig betong absorberar ungefär 100 till 200 J/m² i ett standardpaneltest; kolfiberarmerad betong kan nå 300 till 500 J/m².
- Hållbarhet vid frysning och upptining: SHRP-92-605-rapporten mätte en styrkaförbättring på 85 % med 1,0 % kolfiber i cementvikt, tillsammans med bättre motståndskraft mot upprepade frys-upptiningscykler.
| Egendom | Vanlig betong | Kolfiberbetong | Stålarmerad betong |
|---|---|---|---|
| Draghållfasthet | 3–4 MPa | Måttlig vinst; sprickmotståndet förbättras mest | 400–550 MPa designutbyte |
| Sprickbeteende | En bred spricka vid misslyckande | Många hårt kontrollerade mikrosprickor | Sprickbredd styrs av armeringsjärn och lock |
| Korrosionsrisk | Ingen inbäddad metall, men sprickor släpper in fukt | Inga; kolfiber är korrosionsimmun | Hög om den spruckit och utsätts för klorider |
| Densitet | ~2 350 kg/m³ | ~2 350 kg/m³ with minor reduction | ~2 500 kg/m³ med stål |
Den praktiska takeawayen är enkel. Kolfiber fungerar där betong upplever spänning, krympning, slag eller frysning och upptining. Den ersätter inte den strukturella förstärkningsburen, men den gör den omgivande betongen betydligt svårare att bryta isär.
Uppmätta prestandavinster: Kvantifierade data du kan använda
För ingenjörer som gör materialval räcker det inte med allmänna påståenden. Siffrorna nedan kommer från publicerad forskning och standardtestningsmetoder, och de ger en realistisk bild av vad kolfiberförstärkning levererar i fält.
- Förbättring av frys-upptining hållbarhet med upp till 85 % när kolfiber tillsätts vid 1,0 % av cementvikten. Källa: SHRP-92-605, Strategic Highway Research Program, US National Research Council.
- Böjhållfasthet ökar med 15 % till 30 % vid 0,3 % till 0,5 % fibervolymfraktion, bekräftat genom stråltest enligt ASTM C1609/C1609M.
- Sprickenergi ökar från 100–200 J/m² till 300–500 J/m² i runda paneltester enligt ASTM C1550, vilket indikerar dramatiskt bättre seghet efter sprickbildning.
- Mer än 50 % minskning av plastkrympsprickor under de första 24 timmarna efter gjutning, baserat på ACI 544.4R utvärderingsmetoder.
- Antalet fibrer är högt: tillsats av 1 kg kolfiber ger ungefär 100 miljoner enskilda fibrer. Även vid låg dosering är det spricköverbryggande nätverket tätt.
Observera att siffran på 85 % är knuten till den specifika SHRP-blandningsdesignen med 1,0 % fiber i cementvikt, vilket motsvarar ungefär 4 kg/m³ i en typisk 400 kg/m³ cementblandning. De flesta kommersiella gjutningar använder 0,2 % till 0,5 % i volym, vilket ger lägre men ändå meningsfulla förbättringar samtidigt som betongen bearbetas.
Fiberlängd och dosering: vad som fungerar i praktiken
Kolfiber är inte en enda produkt. Korta hackade trådar, hackade fiberbuntar och malda fibrer beter sig olika i färsk och härdad betong. Tre parametrar betyder mest: fiberlängd, dosering och bildförhållande.
Längdvalsguide
| Fiberlängd | Typisk dosering | Bästa applikationerna |
|---|---|---|
| 6 mm | 0,2–0,4 volymprocent | Självkonsoliderande betong, reparationsbruk, tunna ytskikt |
| 12–18 mm | 0,3 %–0,5 % i volym | Prefabricerade paneler, broöverdrag, parkeringsdäck |
| 30 mm och längre | 0,4–1,0 volymprocent | Plattor med hög seghet, industrigolv, blästringståliga väggar |
Blandnings- och bearbetningskrav
- Torrblanda först. Blanda kolfiber med ballast och cement i 3–4 minuter innan du tillsätter vatten. Detta undviker fiberklumpning och skapar en jämn dispersion.
- Räkna med nedgångsförlust. Kolfibrer ökar ytan och den inre friktionen. En blandning som börjar vid 180 mm svacka kan sjunka till 140 mm efter fibertillsats; använd superplasticizer för att kompensera.
- Använd luftmedbringande tillsatser försiktigt. Högt kolfiberinnehåll kan fånga in luft; övervaka luftinnehållet under provsatser.
- Bekräfta spridningen före pumpning. Vissa fiberprodukter är fördispergerade buntar; andra behöver ytterligare blandningstid för att helt öppna och separera.
Den ekonomiska sweet spot för de flesta strukturella applikationer är 0,2% till 0,5% fiber i volym. Utöver det intervallet fortsätter prestandaförbättringarna men bearbetbarheten sjunker kraftigt och materialkostnaderna stiger snabbt.
Appliceringsmetoder: Hackad fiber, tyg och rutförstärkning
Kolfiber förekommer i tre distinkta former i betongkonstruktion. Att välja rätt form beror på om du armerar själva betongen eller tillför yttre styrka till en befintlig balk.
1. Hackad kolfiber blandad i betong
Detta är den enklaste metoden och den som är relevant för de flesta betongtillverkare. Hackade fibrer läggs till blandaren, fördelas jämnt och gjuts som konventionell betong. Bästa användningsområdena är brodäcksöverdrag, reparationsbruk, prefabricerade paneler och UHPC-konstruktionskomponenter. Fibern förbättrar betongens egna egenskaper, inte elementets totala strukturella kapacitet.
2. Externt bunden kolfibertyg eller laminat
Kolfiberförstärkta polymerskivor (CFRP) eller laminat är bundna till dragytan på balkar och plattor med epoxi. Detta är en väletablerad förstärkningsmetod för parkeringsgarage, broar och industrigolv där extra förstärkning inte kan gjutas inuti balken. Ett typiskt CFRP-omslag med en fiberareavikt på 300 g/m² kan öka böjkapaciteten med 10 % till 40 % beroende på antalet lager och förankringsdetaljer.
3. Kolfibergaller och textilförstärkning
Öppna kolfibergaller placeras i tunna överdrag eller används som hållbar förstärkning i icke-bärande väggar. Gallret håller sprickor tätt stängda i täckzonen och motstår korrosion där avisningssalter finns. Detta tillvägagångssätt är särskilt populärt för brodäcksöverlägg och prefabricerade fasadskivor.
Typiska tillämpningsscenarier
- Brodäcksöverlägg: hackad kolfiber motstår reflekterande sprickbildning och kloridpenetrering.
- Reparationsbruk: kort kolfiber ger formstabilitet och minskar krympsprickor i tunna fläckar.
- UHPC komponenter: Kolfibrer kompletterar den täta matrisen och ger en hållbarhet som stålfibrer inte kan matcha när kloridexponeringen är allvarlig.
- Parkeringsstrukturer: textil kolförstärkning håller sprickor under 0,2 mm och skyddar inbäddad metall från saltfyllt vatten.
Kolfiber i prefabricerad betong: Tunnare element, snävare toleranser
Prefabricerade producenter får en stor fördel av kolfiber eftersom de kontrollerar gjutningsmiljön. En anläggning kan använda kolfiberförstärkta blandningar för att producera tunnare väggpaneler, lättare arkitektoniska element och U-formade skal som annars skulle kräva tät stålarmering för att förhindra hanteringssprickor. Minskningen av egenvikt minskar direkt lyftkostnaderna och transportkostnaderna.
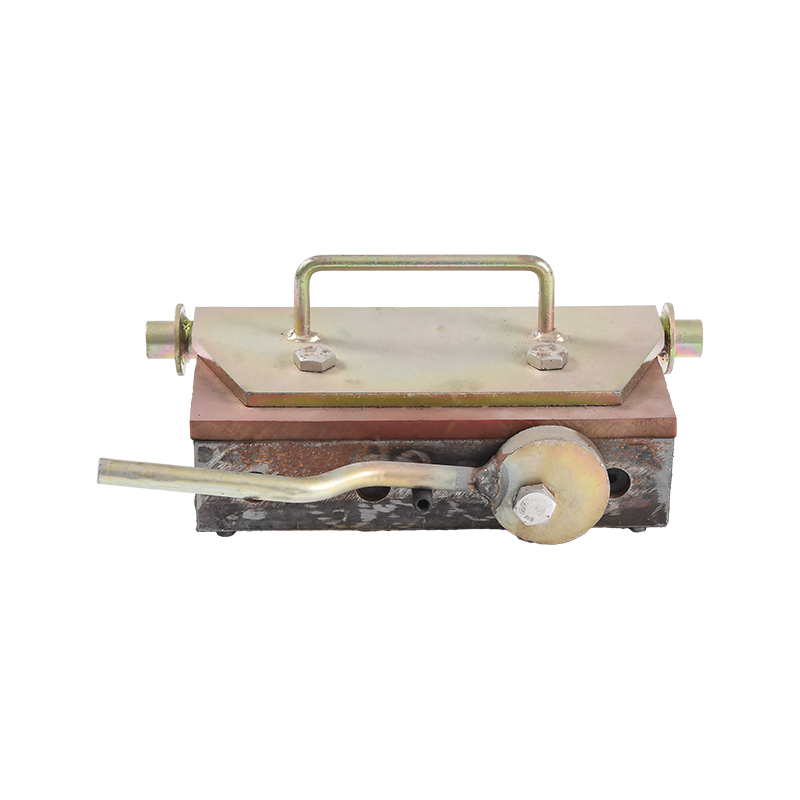
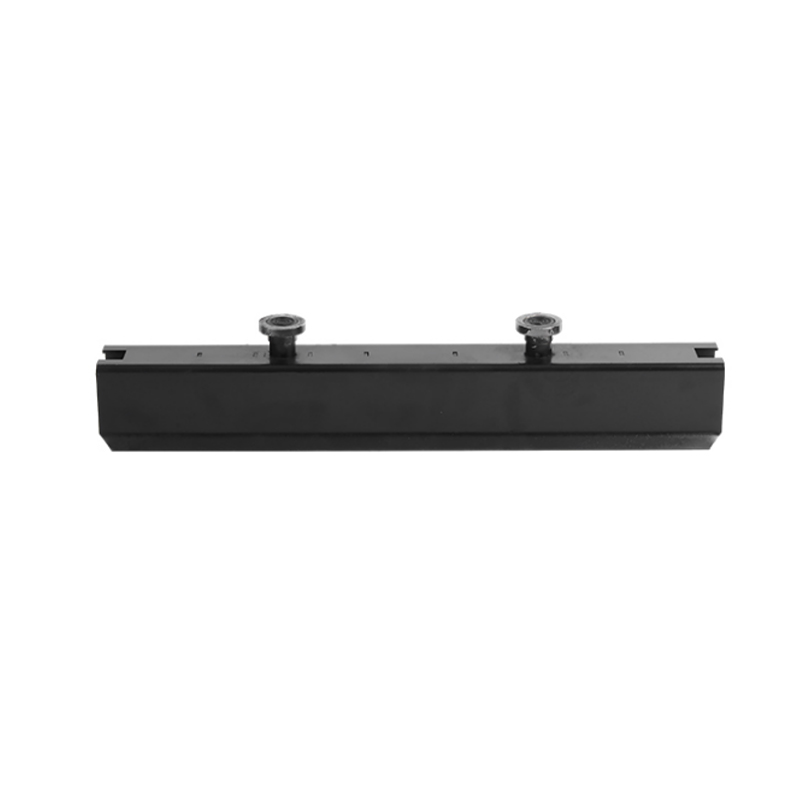
Tunnare paneler innebär dock en produktionsutmaning: formen måste sitta exakt på gjutbädden och tunna kanter måste hållas med snäva dimensionstoleranser. Det är här magnetiska slutarsystem blir en del av kolfiberproduktionens arbetsflöde. A slutarmagnet med handtag låser stålsidoformer till magnetgjutbädden utan bultar eller svetsning, och släpper snabbt när panelen är klar för urtagning. Produktionspersonalen kan flytta om formen mellan gjutningarna på minuter istället för timmar, vilket är viktigt när man cyklar tunna arkitektoniska paneler genom sängen.
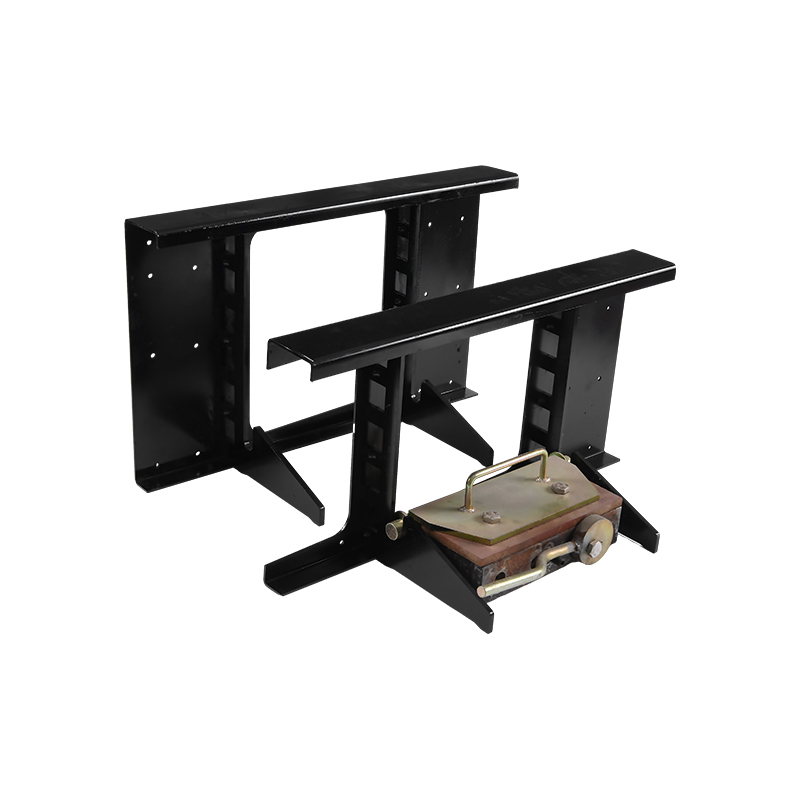 Magnetisk formmagnet med handtag för snabb ompositionering av formen Denna återanvändbara magnet med ett handtag låser stålformen till gjutbädden utan bultar, vilket möjliggör snabb ompositionering mellan gjutningar – avgörande för effektiv produktion av tunna kolfiberpaneler. Visa produkt →
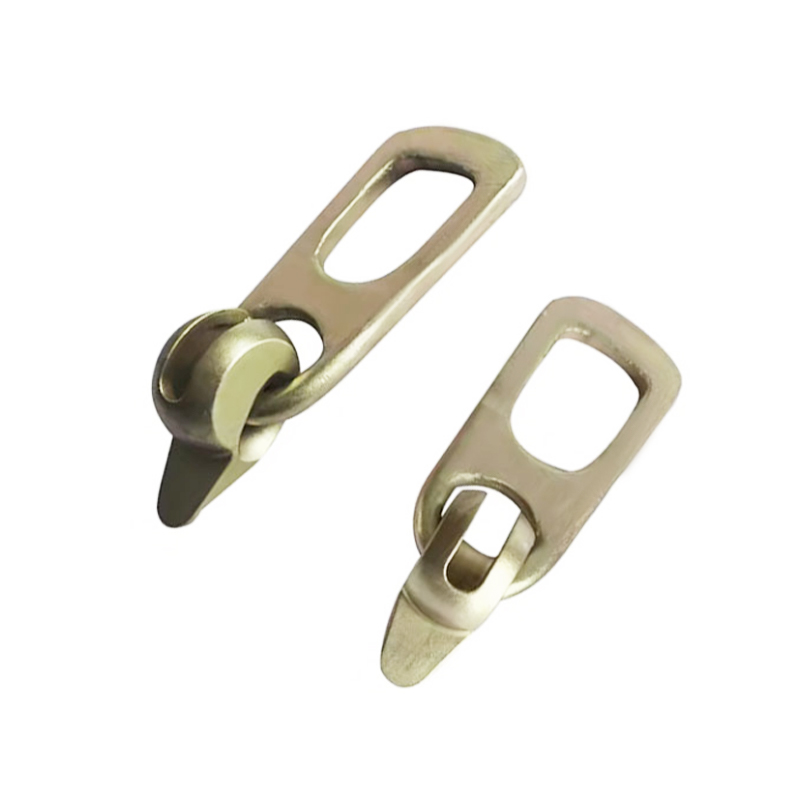
Kolfiber förändrar också hur prefabricerade stycken lyfts. Eftersom fibrer minskar sprickbildning i tidig ålder, kan en panel tas bort från formen tidigare än en vanlig betongpanel av samma tjocklek. Lyftankare placerade i den våta betongen måste hålla positionen exakt under gjutningen. Ett erektionsankare monterat på den magnetiska formytan håller öglan eller den gängade insatsen på rätt plats, och den magnetiska hållkraften förhindrar rörelse när kolfiberblandningen vibreras.
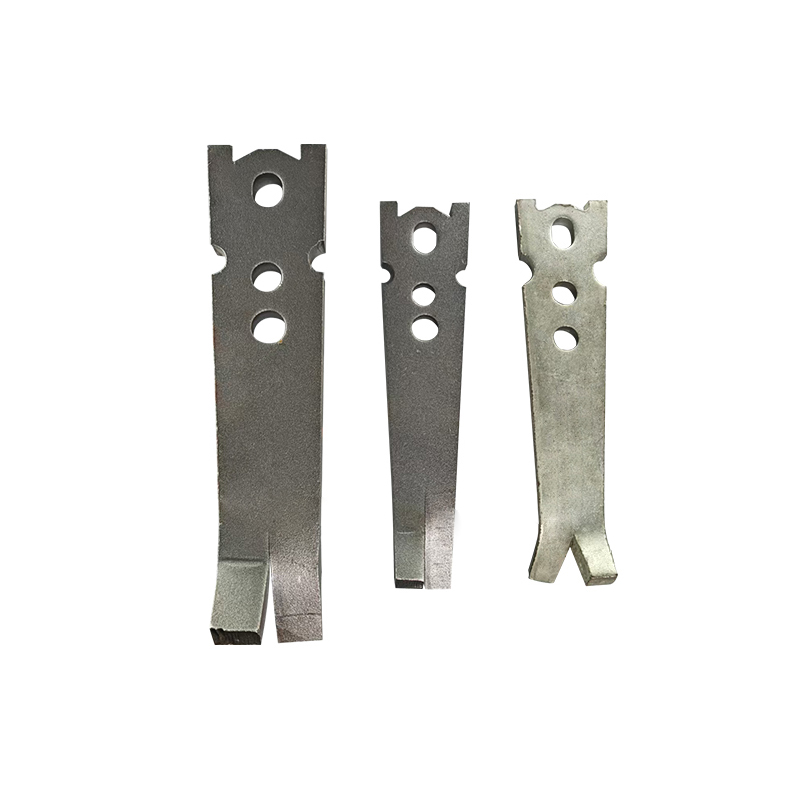 Slitstarkt monteringsankare för lyft och positionering av prefabricerad betong Konstruerad för hög bärförmåga och korrosionsbeständighet, håller detta ankare säkert lyftöglor eller insatser under gjutning, vilket säkerställer korrekt placering när paneler skalas tidigt i kolfiberarbetsflöden. Visa produkt →
För producenter som redan använder magnetisk formsättning, återanvändbarhet av slutarmagneter spelar större roll med fiberförstärkta blandningar eftersom formsättningscykeln avgör hur många tunna paneler anläggningen kan producera i ett skift. Snabb ompositionering tillåter fler hällningar per dag, och det är där kolfiberekonomin fungerar till förmån för förgjutmaskinen.
Ytterligare en detalj påverkar ytkvaliteten. Kolfiberarmerad betong har ett mer sammanhängande färskt tillstånd, så skarpa kanter och avfasningar behöver noggrann definition. En avfasningsprofil av plast eller stål som är införd i formen ger panelen en skarp kant samtidigt som den skyddar den tunna fiberrika ytan från spjälkning under urtagningen. Samma fasfamilj som används för arkitektoniska prefabricerade konstruktioner fungerar bra för kolfiberpaneler och minskar kantreparationsarbete.
Kostnad, hållbarhet och långsiktig prestanda
Kolfiber kostar fortfarande mer än stålfiber per kilo. Kort hackad polyakrylnitril-baserad kolfiber levereras vanligtvis i sortimentet av $20 till $45 per kilogram , beroende på dragstorlek, ytbehandling och klipplängd. Stålfiber, däremot, kostar ungefär $1 till $3 per kilogram. Den prisskillnaden ser alarmerande ut tills du jämför den faktiska merkostnaden per kubikmeter: en 0,3 % volymandel kolfiber ger cirka 4,8 kg/m³, eller ungefär $100 till $215 per kubikmeter. Det är en riktig premie, men det köper en mätbar ökning av sprickmotstånd och hållbarhet.
Livscykelargumentet förändrar bilden avsevärt. En struktur som behöver större reparationer vid år 10 på grund av frys-upptiningskada eller kloridinducerad korrosion kommer att kosta mycket mer än kolfiberpremien som sparades vid konstruktionstillfället. Brodäcksöverlägg med kolfiber förlänger rutinmässigt underhållsintervallen eftersom de kontrollerar den reflekterande sprickbildningen som låter vatten nå däcket nedanför. För en typisk parkeringsstruktur återvinns ofta den extra första kostnaden för kolfiber genom att skjuta upp den första större överlagringsreparationen med 5 till 10 år.
Kolfiber har också en hållbarhetsfördel som ägarna i allt högre grad utvärderar. Eftersom det förbättrar böj- och dragprestanda kan ingenjörer minska tvärsnittstjockleken i icke-strukturella beklädnadspaneler, tunna skal och plana plattelement. En sektionsreduktion på 20 % till 30 % innebär direkt mindre cementbehov, mindre ballastutvinning och lägre transportvikt. I en jämförande livscykelbedömning av en typisk prefasadpanel kan enbart cementreduktion minska panelens inbyggda CO₂ med ungefär 10 % till 15 %. Kolfiber i sig är energikrävande att tillverka, så nettovinsten beror på faktiska sektionsbesparingar, men det är en mätbar och försvarbar vinst när den dokumenteras i designfasen.
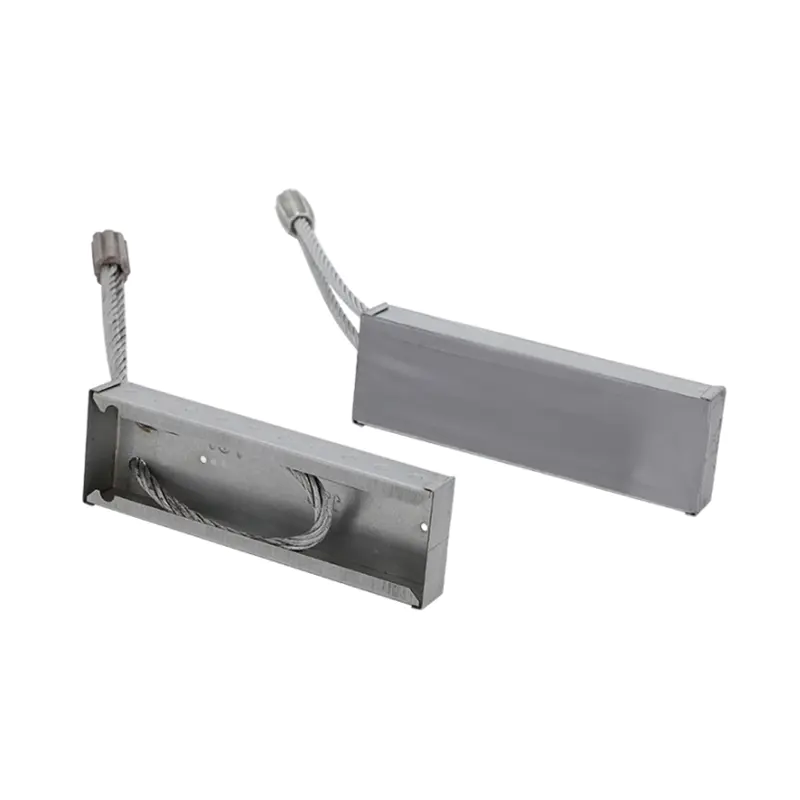
För kantdetaljer i tunna kolfiberpaneler är användningen av en prefabricerad betonginsats ett av de billigaste sätten att skydda sektionen. Fasningen tar bort det skarpa 90-gradershörnet där spjälkning börjar och skapar en ren arkitektonisk linje. När ägare anger nära visuella toleranser, döljer avfasningen också mindre panel-till-panel-justeringsvariationer.
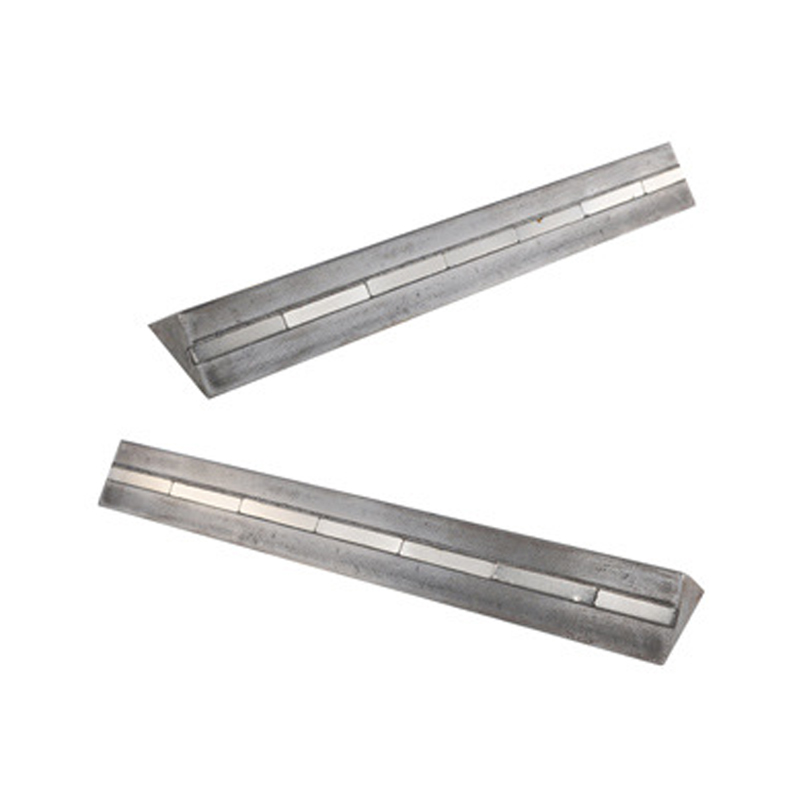 Magnetisk prefabricerad betonginsats för kantskydd Den här magnetiska enheten säkrar fasformningen ordentligt under gjutning, tar bort skarpa hörn för att förhindra spjälkning och skapar en ren arkitektonisk linje – perfekt för tunna kolfiberpaneler med snäva visuella toleranser. Visa produkt →
Vanliga frågor
Kan kolfiber ersätta armeringsjärn i konstruktionsbetong?
Nej. Kolfiberarmering förbättrar betongens egen draghållfasthet, brottenergi och sprickkontroll, men den ger inte samma spänningskapacitet som armeringsjärn. I väggar och plattor kan kolfibergaller ersätta icke-strukturellt stålnät där det enda jobbet är att kontrollera krympsprickor. Men för balkar, pelare och andra bärande delar måste konstruktionsförstärkning designas av en konstruktionsingenjör, och kolfiber är ett komplement, inte ett substitut.
Vilken är den typiska kolfiberdoseringen i betong?
De flesta kommersiella blandningar använder 0,2 till 0,5 volymprocent fiber , vilket motsvarar cirka 3 till 8 kg per kubikmeter. Högre doser upp till 1,0 volymprocent är möjliga men kräver ytterligare vattenreducerande tillsatser och längre blandningscykler. SHRP-forskningsprogrammet använde 1,0 % av cementvikten, cirka 4 kg/m³ för en typisk blandning, och noterade kraftiga hållbarhetsförbättringar på den nivån.
Vilka är de största nackdelarna med kolfiberarmerad betong?
De tre största problemen är kostnad, användbarhet och spridning. Kolfiber är betydligt dyrare än stål eller polypropenfiber. Att lägga till kolfiber minskar svackan och kräver blandningsjusteringar. Om den inte sprids ordentligt, klumpar sig fibern och skapar synliga mörka fläckar som också bildar svaga punkter. Att använda fördispergerade fiberprodukter, förlänga torrblandningstiden och göra provsatser löser de flesta av dessa problem.
Förbättrar kolfiber hållbarheten vid frysning och upptining?
Ja. I rapporten SHRP-92-605 visade betong med kolfiber vid 1,0 % av cementvikten en 85% förbättring i styrka jämfört med en vanlig betongkontroll, tillsammans med bättre motstånd mot frysning och upptining. Även vid lägre doser minskar kolfiber mikrosprickbildningen som låter vatten tränga in i pastan, vilket är huvudmekanismen bakom frys-upptiningsskador.
Hur är kolfiber jämfört med stålfiber i betong?
Kolfiber är korrosionsimmun, lättare och ungefär 2 till 4 gånger draghållfastheten hos vanliga stålfiber, vilket gör den väl lämpad för tunna paneler som kommer att se klorider. Stålfiber är billigare, lättare att blanda och ger utmärkt seghet efter sprickbildning där stora nedböjningar förväntas. Kolfiber kontrollerar fina sprickor bättre; stålfiber kontrollerar stora öppningar bättre.